2026-07-03
Ako vam se ikada rano pokvario hidraulički cilindar, postoji velika vjerojatnost da glavni uzrok leži u klipnjači, a ne u brtvama ili kućištu cilindra. Precizna obrada klipnjače ono je što određuje hoće li klipnjača izdržati u ponovljenim ciklusima pritiska ili će početi curiti i stvarati brazde unutar nekoliko mjeseci. Ovaj vodič rastavlja što zapravo ulazi u preciznu obradu klipnjača, zašto je svaki korak važan i što treba provjeriti prije prihvaćanja serije od dobavljača.
Klipnjača nije samo metalna šipka koja se pomiče unutar i iz cilindra. To je nosiva komponenta za brtvljenje pod pritiskom koja mora preživjeti tisuće ili milijune ciklusa izvlačenja i uvlačenja bez gubitka oblika, završne obrade površine ili ravnosti. Čak i malo odstupanje u zaobljenosti ili hrapavosti površine može ubrzati trošenje brtve, omogućiti zaobilaženje tekućine ili uzrokovati savijanje šipke pod bočnim opterećenjem. Zato se precizna obrada klipnjače ne tretira kao dodatna nadogradnja u većini industrijskih primjena — to je osnovni zahtjev za sve što se koristi u hidrauličkim cilindrima, aktuatorima ili teškim strojevima.
Razlika u cijeni između šipke strojno obrađene prema labavim tolerancijama i one strojno obrađene prema specifikacijama preciznosti obično je mala u usporedbi s cijenom preranog kvara. Šipka koja pokvari na terenu ne treba samo zamijeniti — to često znači prekid rada, zamjenu brtve, a ponekad i oštećenje samog provrta cilindra.
Precizna obrada klipnjače obično slijedi niz koraka strojne obrade i završne obrade, pri čemu se svaki temelji na točnosti prethodnog. Preskakanje ili žurba bilo koje od ovih faza ima tendenciju da se kasnije pokaže kao funkcionalni problem.
Sirova šipka prvo se okreće na tokarskom stroju kako bi se svela blizu konačnog promjera, uklanjajući većinu viška materijala i uspostavljajući osnovni cilindrični oblik. Ova faza postavlja temelje za svaki kasniji korak, tako da su otjecanje i dosljednost ovdje važni iako je završna obrada površine još uvijek gruba u ovom trenutku.
Nakon okretanja, šipka prolazi kroz brušenje bez središta ili cilindrično brušenje kako bi se promjer doveo unutar stroge tolerancije i poboljšala ravnost. Brušenje je ono gdje se zapravo postiže najveći dio dimenzionalne preciznosti, budući da uklanja male nedosljednosti koje ostavlja tokarenje i proizvodi mnogo finiju završnu obradu površine.
Prolaz za poliranje dodatno pročišćava površinu, ciljajući na niske vrijednosti površinske hrapavosti potrebne za dobar brtveni kontakt. Ovaj korak izravno utječe na to koliko dobro šipka djeluje s hidrauličkim brtvama — šipka koja je prehrapava brzo će istrošiti brtve, dok ona koja je pretjerano glatka na pogrešan način zapravo može smanjiti zadržavanje podmazivanja.
Osobito duge šipke mogu razviti lagane zavoje tijekom ranijih faza strojne ili toplinske obrade. Proces ravnanja, koji se često izvodi mehanički pod kontroliranim pritiskom, ispravlja to prije konačne provjere tako da šipka radi dosljedno cijelom svojom duljinom pod opterećenjem.
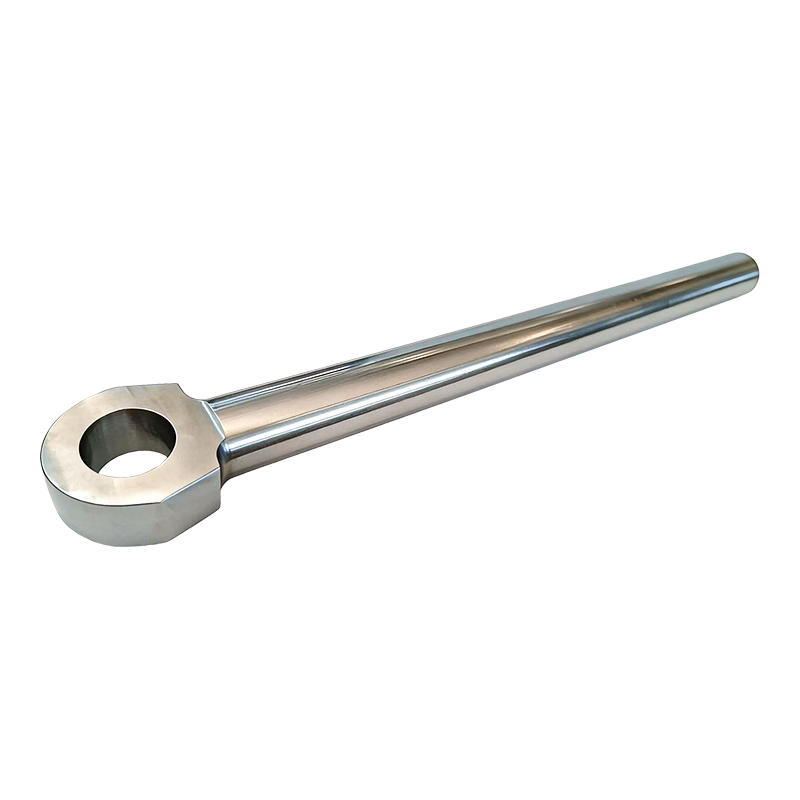
Sama strojna obrada ne čini klipnjaču spremnom za zahtjevne primjene. Površinski tretmani dodaju tvrdoću, otpornost na koroziju i zaštitu od habanja koje sirovi strojno obrađeni čelik nema sam po sebi. Različiti tretmani odgovaraju različitim radnim okruženjima, a odabir pogrešnog čest je uzrok ranog kvara šipke.
| Liječenje | Glavna korist | Tipični slučaj upotrebe |
| Tvrdo kromiranje | Visoka otpornost na habanje, dobra zaštita od korozije | Hidraulički cilindri opće namjene |
| Premaz nikal-krom | Poboljšana otpornost na koroziju u odnosu na standardni krom | Morsko, pučinsko i vlažno okruženje |
| Indukcijsko kaljenje | Povećana površinska tvrdoća uz zadržavanje čvrste jezgre | Industrijska i mobilna oprema za velika opterećenja |
| Keramički premaz | Izvrsna otpornost na habanje i kemikalije | Agresivna kemijska okruženja ili okruženja s visokim ciklusom |
| Nitriranje | Duboka površinska tvrdoća bez značajne promjene dimenzija | Precizne aplikacije osjetljive na izobličenje |
Kada procjenjujete dobavljačeve precizne mogućnosti obrade klipnjača, nekoliko mjerljivih specifikacija govori vam puno više od opće tvrdnje o "visokoj preciznosti". Ovo su brojevi koje vrijedi izravno pitati.
Većina kvarova klipnjača može se povezati s nedostatkom u jednoj od gore opisanih faza obrade. Šipke koje su brušene nedosljedno često pokazuju neravnomjerne uzorke trošenja nakon postavljanja, budući da brtva dolazi u dodir s blago nepravilnom površinom pri svakom hodu. Loše ravnanje ostavlja šipke sklone bočnom opterećenju pod pritiskom, što ubrzava i trošenje brtve i zamor šipke tijekom vremena.
Problemi s premazom još su jedan čest problem, osobito kada je debljina sloja nedosljedna ili je adhezija slaba. Premaz koji se prerano ljušti ili istroši izlaže osnovni metal koroziji, koja može brzo pretvoriti mali površinski nedostatak u šipku koju treba potpuna zamjena. Odabir dobavljača koji dokumentira i kontrolira svaku od ovih varijabli obično je razlika između šipke koja traje godinama i one koja uzrokuje ponovljene probleme s održavanjem.
Prije nego što se obratite dobavljaču za preciznu obradu klipnjača, vrijedi dobiti jasne odgovore na nekoliko praktičnih pitanja umjesto oslanjanja na općenite marketinške tvrdnje.
Precizna obrada klipnjače nije jedan korak koji možete označiti s popisa — to je lanac odluka o strojnoj obradi i završnoj obradi koje se sve moraju držati zajedno. Štap koji je savršeno brušen, ali slabo obložen pokvarit će se jednako brzo kao i onaj koji je dobro obložen, ali nedosljedno brušen. Dobivanje jasne dokumentacije i mjerljivih tolerancija od dobavljača unaprijed je najpouzdaniji način da se izbjegne otkrivanje slabe karike nakon što je štap već u upotrebi.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni