Zašto tolerancija ravnosti postaje sve stroža kako se duljina šipke povećava
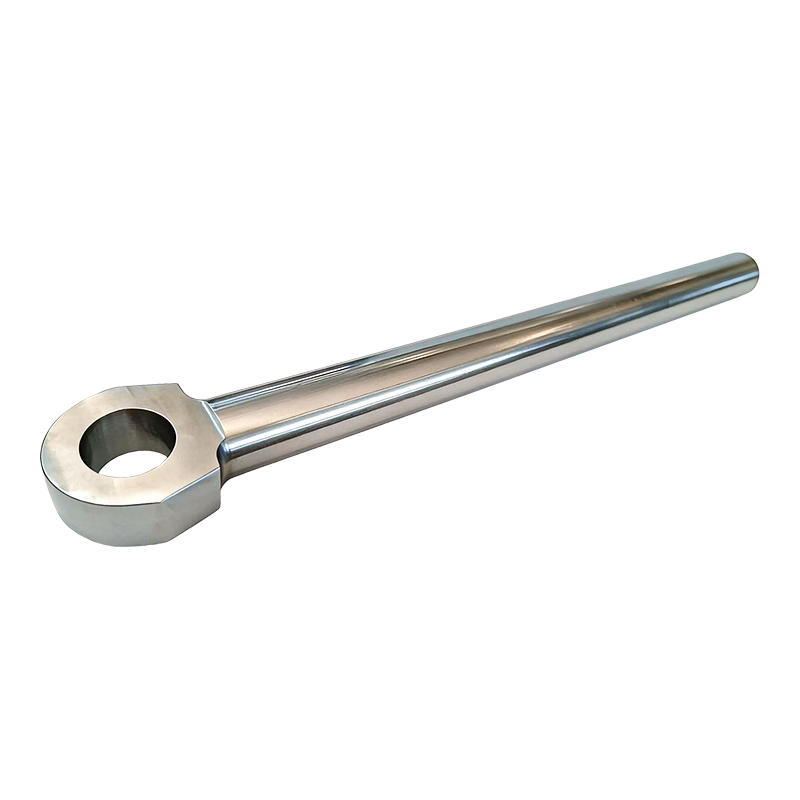
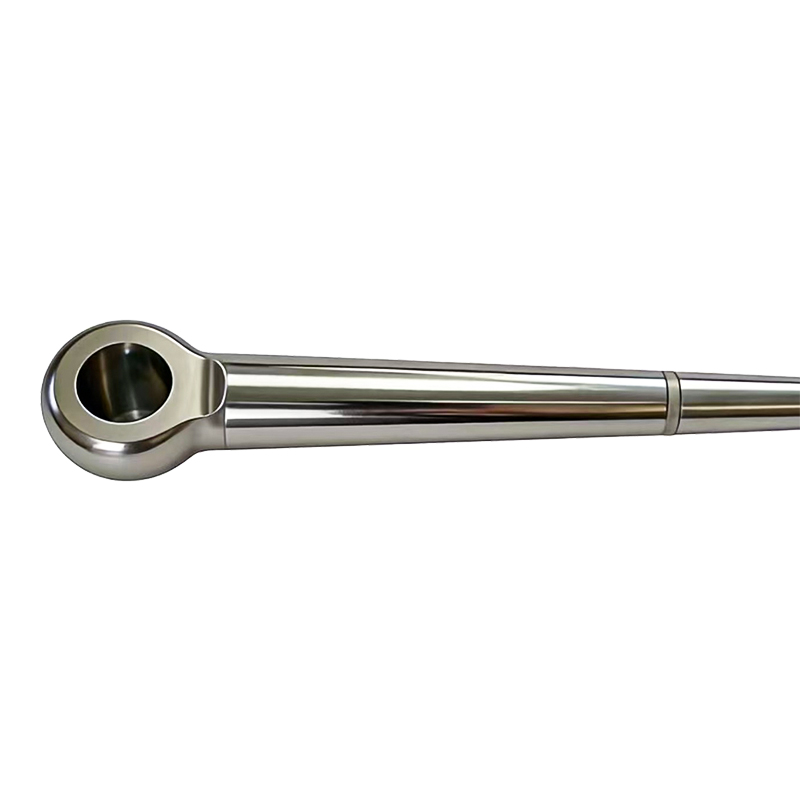
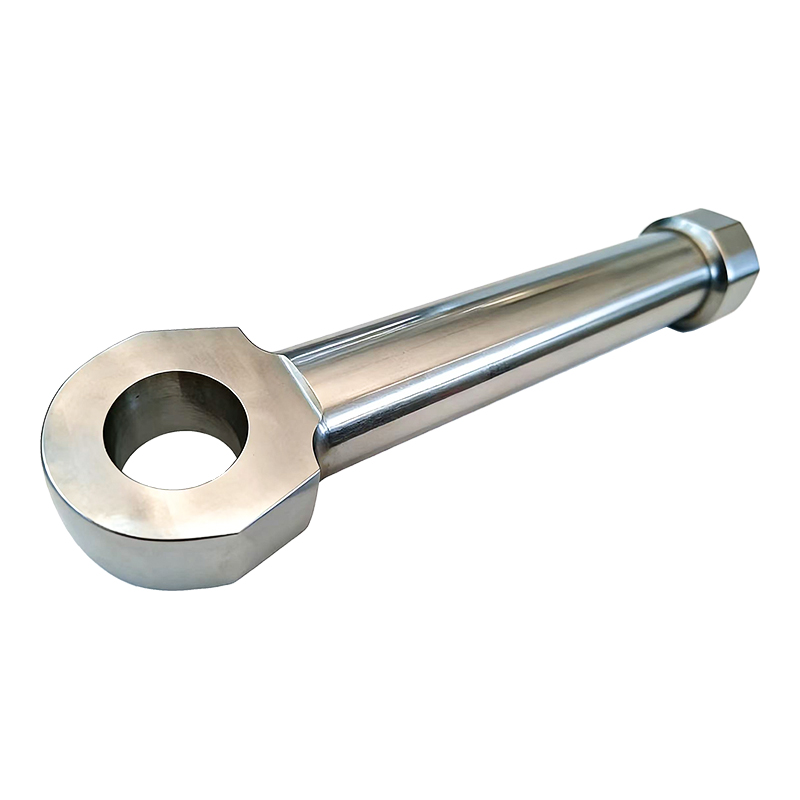
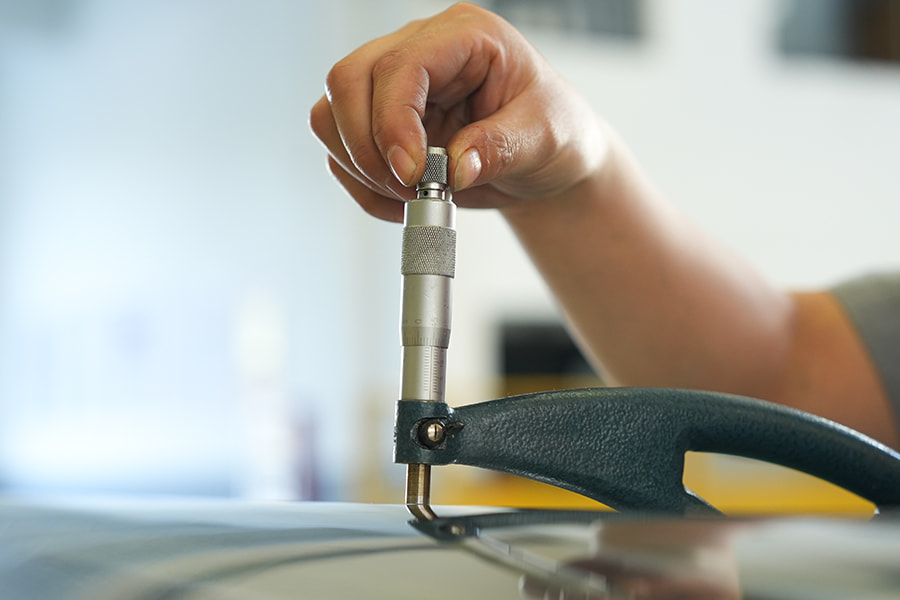
Većina ljudi pretpostavlja da je tolerancija ravnosti fiksna vrijednost, ali za an ekstra duga hidraulička klipnjača zapravo se mora smanjivati proporcionalno kako se duljina povećava, a ne ostati konstantna. Štap koji je savršeno prihvatljiv na 2 metra s određenim odstupanjem po metru može postati mehanički nestabilan na 6 ili 8 metara ako se primijeni ista apsolutna tolerancija umjesto strože brojke po metru. Zbog toga se posebno dugačke šipke tipično specificiraju s ravnošću izraženom kao odstupanje po metru duljine, a ne jednim ukupnim brojem, budući da se mala kutna pogreška značajno povećava tijekom većeg raspona.
Učinak spoja je najvažniji pri potpunom istezanju, gdje je nepodržana duljina šipke najveća, a čak i blagi luk dovodi do neravnomjernog kontaktnog pritiska brtve. Tijekom tisuća ciklusa, taj neravnomjerni kontakt ubrzava trošenje jedne strane brtve mnogo prije nego što ostatak brtve pokaže bilo kakav znak degradacije.
Hidraulične klipnjače kraka rješavaju kutove opterećenja, a ne samo težinu opterećenja
Čest nesporazum sa bum hidraulične klipnjače tretira nazivno opterećenje kao čisto vertikalnu silu. U praksi, cilindri grane doživljavaju stalno mijenjanje kutova opterećenja dok grana artikulira kroz svoj radni raspon, što uvodi moment savijanja na šipku uz aksijalnu tlačnu ili vlačnu silu za koju je prvenstveno dizajnirana. Ovo kombinirano opterećenje je razlog zašto šipke kraka općenito trebaju veći promjer u odnosu na njihov hod nego što bi zahtijevala šipka koja se koristi u jednostavnoj primjeni pravocrtnog dizanja.
Gdje se koncentrira dodatni stres
Napon savijanja od opterećenja pod kutom ne raspoređuje se ravnomjerno duž šipke. Koncentrira se blizu točke maksimalne neoslonjene duljine, obično blizu pune istegnutosti, gdje je rizik od izvijanja već najveći. Ovo preklapanje je razlog zašto postoji nerazmjerna vjerojatnost da će se kvarovi šipke kraka, kada se dogode, dogoditi tijekom produženog rada pod kutom, a ne tijekom uvlačenja ili neutralnog pozicioniranja.
Omjer vitkosti: broj koji zapravo predviđa izvijanje
Za ekstra-duge hidraulične klipnjače kraka , pojedinačna najkorisnija inženjerska brojka nije sama po sebi promjer ili stupanj materijala — to je omjer vitkosti, izračunat iz efektivne duljine štapa podijeljene s njegovim radijusom vrtnje. Visok omjer vitkosti znači da je štap mnogo skloniji izvijanju pod tlačnim opterećenjem nego kraći, zdepastiji štap istog promjera, čak i ako su oba izrađena od identičnog materijala.
| Raspon omjera vitkosti | Razina rizika od izvijanja | Tipičan odgovor dizajna |
| Niska | Minimalno | Obično je dovoljna standardna veličina promjera |
| Umjereno | Primjetno u uvjetima bočnog opterećenja | Povećani promjer šipke ili srednji nosač vodilice |
| visoko | Značajno, posebno blizu potpunog istezanja | Veći promjer, kvalitetniji čelik ili teleskopski dizajn |
Ovo je jedan od proračuna koje izvodimo rano u fazi dizajna kad god razvijamo ekstra-dugu hidrauličku klipnjaču kraka, budući da pogađanje promjera samo na temelju duljine hoda ima tendenciju ili nepotrebno pretjerano izraditi šipku ili je ostaviti osjetljivom na savijanje u stvarnim radnim uvjetima.
Debljina premaza i tvrdoća nisu isti kompromis
Iznenađujući broj kupaca pretpostavlja da deblja prevlaka automatski znači izdržljiviju klipnjaču hidrauličkog cilindra, ali debljina prevlake i tvrdoća podloge rješavaju dva različita problema. Deblji sloj tvrdog kroma poboljšava otpornost na koroziju i može produljiti vijek trajanja samog premaza, ali ako čelik ispod njega nije očvrsnut indukcijskim kaljenjem ili sličnim postupkom, šipka ostaje osjetljiva na deformacije pod jakim bočnim opterećenjem, budući da premaz ne dodaje strukturnu čvrstoću materijalu jezgre.
- Deblji premazi poboljšavaju otpornost na površinsku koroziju i abrazivno trošenje tijekom vremena
- Tvrdoća jezgre određuje koliko se dobro štap odupire savijanju ili udubljenju pod mehaničkim utjecajem
- Pretjerano debeli premazi zapravo mogu povećati rizik od ljuštenja ako prianjanje nije ispravno kontrolirano tijekom presvlačenja
- Štap s očvrslom jezgrom i odgovarajućom tankom, dobro prianjajućom prevlakom obično je bolji od one sa samo debelim premazom u odnosu na meku jezgru
Srednji razmak potpore mijenja efektivnu duljinu izvijanja
U višestupanjskim sklopovima kraka, efektivna duljina izvijanja šipke nije samo njezina puna fizička duljina — to je nepodržana udaljenost između točaka navođenja. Dodavanje srednjih oslonaca duž putanje hidrauličke klipnjače grane može znatno smanjiti efektivnu duljinu koja se koristi u izračunima izvijanja, zbog čega neki ekstra dugi dizajni grane uključuju dodatne vodeće čahure ili potporne nosače umjesto da se oslanjaju samo na veći promjer klipnjače da bi podnijeli opterećenje.
Ovaj kompromis je bitan u primjenama kao što su strojevi za zabijanje stupova i bageri, gdje je geometrija kraka često ograničena ukupnom veličinom stroja. Umjesto povećavanja promjera šipke na neodređeno vrijeme, što povećava težinu i troškove, projektiranje potporne strukture oko šipke često je učinkovitiji način za kontrolu rizika od izvijanja dok se sklop održava unutar proračuna za težinu kojim se može upravljati.
Prijevoz i rukovanje uzrokuju više štete nego što većina ljudi očekuje
Lako je pretpostaviti da kada ekstra-duga hidraulička klipnjača prođe završnu inspekciju, rizik od oštećenja je iza nje, ali transport i rukovanje čine značajan udio površinskih nedostataka koji se nalaze na dugim klipnjačama prije nego što se uopće ugrade. Štap koji se tijekom prijevoza cijelom dužinom ne oslanja na podupirač može razviti blagi trajni luk samo od vlastite težine, osobito ako nije pričvršćen na više točaka duž svoje duljine.
- Šipke treba poduprijeti na više točaka tijekom transporta, a ne samo na dva kraja
- Zaštitni omotač pomaže spriječiti površinske ogrebotine od kontakta s materijalima za pakiranje ili susjednim šipkama
- Vertikalno skladištenje se ponekad preferira u odnosu na vodoravno skladištenje za vrlo dugačke štapove kako bi se izbjeglo postupno propadanje tijekom duljeg razdoblja skladištenja
- Točke podizanja treba identificirati unaprijed, budući da nepravilno podizanje može dovesti do savijanja koje se ne vidi dok šipka nije pod opterećenjem
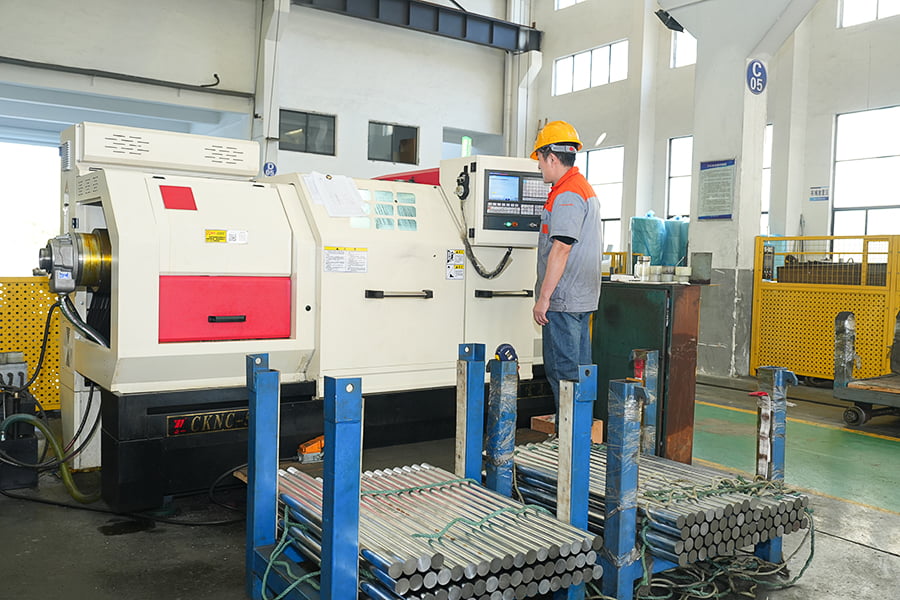
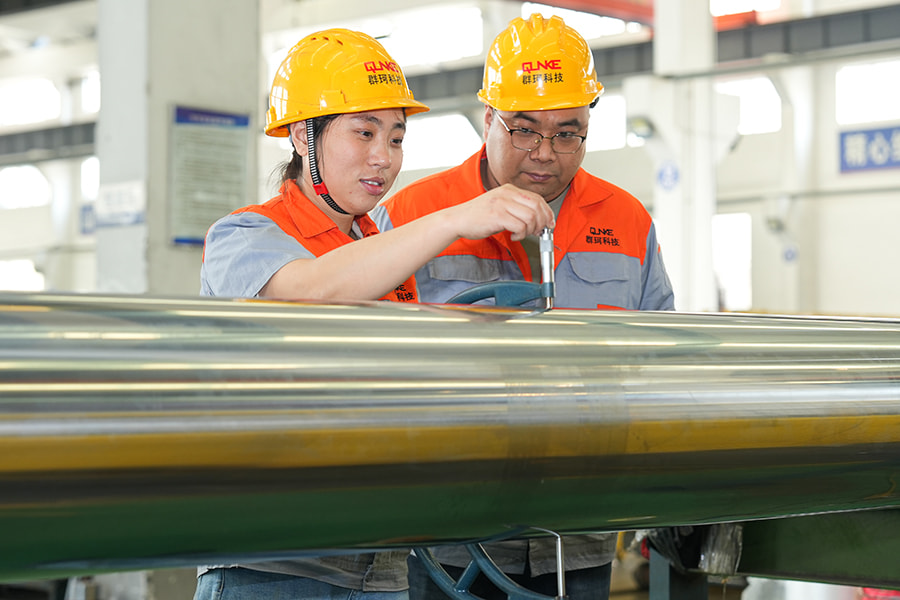
Budući da godinama proizvodimo klipnjače za opremu za očuvanje vode, brodove i rudarstvo u našem pogonu u Wuxiu, otkrili smo da postupci pakiranja i rukovanja ekstra-dugim šipkama često zahtijevaju isto toliko pažnje kao i sam proces strojne obrade.
Životni vijek umora drugo je pitanje od statičke čvrstoće
A klipnjača hidrauličkog cilindra može lako proći ispitivanje statičkim opterećenjem i još uvijek pokvariti znatno prije očekivanog vijeka trajanja ako performanse zamora nisu pravilno uzete u obzir. Ispitivanje statičke čvrstoće potvrđuje da šipka može podnijeti dano opterećenje jednom, ali vijek trajanja opisuje kako se šipka drži pod ponovljenim ciklusima, što je stanje koje zapravo doživljava u stvarnom radu. Kvaliteta završne obrade površine ovdje igra veliku ulogu, budući da mikroskopske površinske nepravilnosti djeluju kao točke koncentracije naprezanja gdje se pukotine uslijed zamora obično pokreću tijekom tisuća ciklusa.
Ovo je dio razloga zašto su specifikacije hrapavosti površine za klipnjače često strože od onoga što bi bilo potrebno isključivo radi kompatibilnosti brtvila. Šipka koja savršeno dobro brtvi na malo grubljoj završnoj obradi ipak može razviti pucanje od zamora prije nego što je strojno obrađena i polirana do finije tolerancije, posebno u primjenama s visokim ciklusom poput cilindara grane bagera koji se stalno izvlače i uvlače tijekom radnog dana.