2026-10-09
Obložena klipnjača jedna je od onih komponenti koje tiho odlučuju o trajanju hidrauličkog cilindra. To je jedina pomična površina koju cilindar izlaže vanjskom svijetu, a svaki kamenčić, ogrebotina, naslaga soli ili rupa hrđe koja padne na njih na kraju putuje natrag ispod brtve i u ulje. Mnogo prije nego što se cilindar pokvari na terenu, površina šipke obično je pričala priču.
Strojevi Wuxi Qunke bavi se izgradnjom hidrauličkih cilindara, pneumatskih cilindara i preciznih klipnjača od 2008. godine, a radovi na premazivanju bili su dio svakodnevne rutine većinu tog vremena. Ono što slijedi je praktičan pregled: što premaz doista radi na šipki, koji površinski tretmani odgovaraju kojim radnim uvjetima i kako odabir utječe na brtve, tekućinu i održavanje.
Mehanički, klipnjača prenosi opterećenje s klipa van kroz glavu cilindra. Dva različita područja istog dijela obavljaju dva potpuno različita posla. Ispod brtve šipka je klizna površina, a njezina tolerancija promjera, zaobljenost i hrapavost odlučuju hoće li brtva držati pritisak godinama ili će početi plakati nakon nekoliko tisuća ciklusa. Izvan cilindra, ista šipka je izložena strukturna površina koja je suočena s kišom, prašinom, šljunkom, soli i kemikalijama za pranje.
Premaz je način na koji su ta dva posla odvojena. Osnovni čelik daje čvrstoću i krutost, dok premaz osigurava tvrdoću, nisko trenje i zaštitu od korozije točno tamo gdje se oštećenje događa.
Ugljični čelici kao što su 1045 i 4140 su radni konji u proizvodnji šipki, ali neobloženi brzo hrđaju na vlažnom ili obalnom zraku. Jednom kada hrđa počne, rupe se pretvaraju u abrazivne rubove koji brišu materijal s ruba brtve, a curenje počinje mnogo prije nego što išta izgleda očito slomljeno. Čak i prije nego što se pojave rupavice, suho trenje između golog čelika i poliuretanske ili NBR brtve podiže lokalnu temperaturu i ubrzava trošenje.
Nehrđajući čelik rješava problem korozije, ali donosi svoje probleme: relativno je mekan, sklon habanju i skup pri velikim promjerima. Za većinu hidrauličnih i pneumatskih šipki praktičan odgovor je prema tome presvučeni ugljični ili legirani čelik, s premazom odabranim za okolinu u kojoj stroj zapravo radi.
Nazivi premaza mogu biti zbunjujući jer neki od njih opisuju obitelj, a ne jedan recept. U praksi, rute koje se najčešće pojavljuju na klipnjačama spadaju u četiri skupine: galvanizirani krom, kompozitni galvanizirani slojevi, termički naneseni slojevi kao što su keramičke i laserske obloge i difuzijski tretmani kao što je QPQ.
Tvrdi krom ostaje standard za opću hidrauličku uslugu, i to s dobrim razlogom. Elektroplatirani sloj obično je debeo od 20 do 50 mikrona, doseže otprilike 800 do 1000 HV i nudi vrlo nizak koeficijent trenja u odnosu na uobičajene spojeve za brtvljenje. Ta kombinacija održava niske temperature brtve i otporna je na male abrazivne čestice koje prolaze kroz brisače.
Njegova slabost je poroznost i mikropukotine. U dobro podmazanom unutarnjem stroju to je rijetko važno, ali u obalnim ili kemijskim okruženjima korozija se može provući kroz te fine pukotine i podići sloj ispod. Zato postoje kompozitni slojevi.
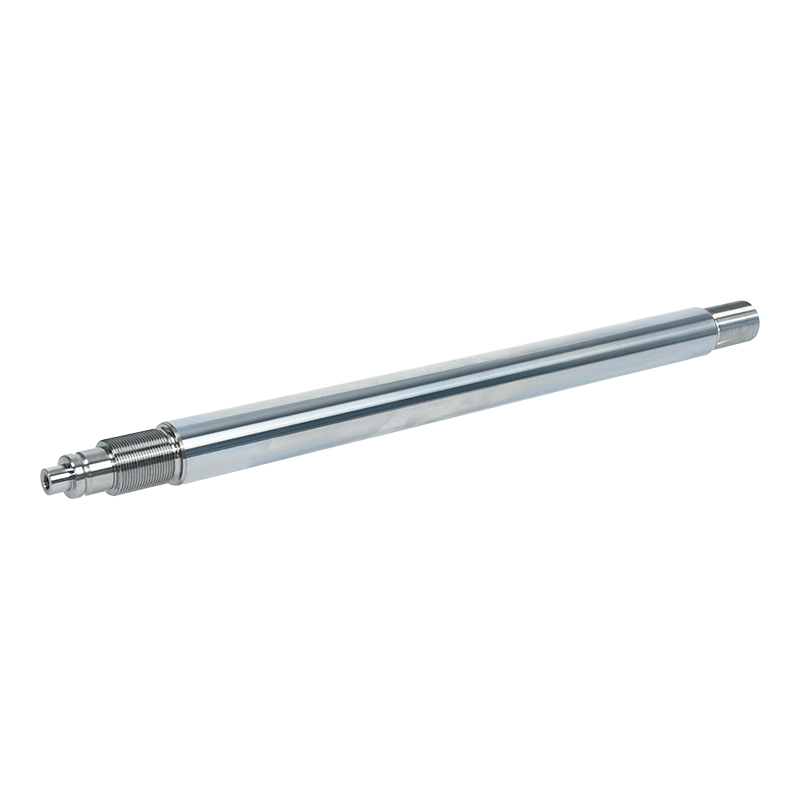
 Klipnjača hidrauličkog cilindra od tvrdog kroma Galvanizirana kromirana klipnjača za hidrauličke cilindre, dostupna u vrstama čelika i nehrđajućeg čelika, s kontroliranom debljinom i prilagođenom strojnom obradom. Pogledajte proizvod →
Kompozitna ruta stavlja mekši sloj otporniji na koroziju ispod i sloj tvrdog kroma na vrhu. Mliječno-bijeli krom kao osnovni sloj s tvrdim kromom preko njega poznat je spoj, a nikal nakon kojeg slijedi tvrdi krom radi na istom principu: zaštitni sloj blokira vlagu i kemikalije, dok vanjski sloj preuzima habanje. Oba zahtijevaju dodatne korake nanošenja, duža vremena i strožu kontrolu kupanja, tako da su obično rezervirana za opremu koja stvarno živi vani ili blizu slane vode.
Quench-polish-quench je difuzijski tretman, a ne taloženi sloj: površina se nitrira u slanoj kupelji, polira i zatim oksidira. Budući da se ništa ne dodaje na vrh, nema sloja koji bi se mogao oljuštiti, a promjena dimenzija je minimalna, što QPQ čini privlačnim za tanke šipke i dijelove koji se drže uskim tolerancijama. Međutim, kućište je plitko, obično ima desetke mikrona, tako da nije lijek za duboko udubljenje ili jaku abraziju.
Tablica u nastavku sažima usporedbu ovih ruta u uvjetima svakodnevne proizvodnje. Brojke su tipični rasponi, a ne fiksne specifikacije, budući da se debljina sloja obično dogovara po projektu.
| Ruta premazivanja | Tipični sloj | Glavna snaga | Najbolje odgovara | Bodovi za gledanje |
|---|---|---|---|---|
| Tvrdo kromiranje | 20-50 µm | Otpornost na habanje s niskim trenjem | Opći hidraulički i pneumatski cilindri u umjerenim uvjetima | Pore i mikro-pukotine mogu dopustiti da korozija počne ispod |
| Mliječno bijeli krom plus tvrdi krom | Dva sloja, ukupno 30-60 µm | Zaštita od korozije u kombinaciji s tvrdom vanjskom površinom | Vlažna, obalna i mobilna oprema | Više procesnih koraka i stroža kontrola kupke |
| Nikal plus tvrdi krom | Dva sloja, ukupno 30-70 µm | Jaka barijera protiv kemikalija i soli | Pomorska, kemijska i rudarska dužnost | Kemijski sastav kupke s niklom mora se pažljivo pratiti |
| Keramika (plazma sprej) | 100-300 µm | Otpornost na habanje i visoke temperature | Agresivna abrazija i vrući radni uvjeti | Potrebno dijamantno brušenje; provjerite kompatibilnost spoja za brtvljenje |
| Lasersko oblaganje | 0,3-2 mm prije strojne obrade | Debeli, metalurški vezani habajući sloj | Rudarstvo, jaružanje, obnova brodova i šipki | Viši trošak po dijelu i dodatni dodatak za strojnu obradu |
| QPQ tretman | Difuzijski slučaj, 10-30 µm | Otpornost na habanje i koroziju gotovo bez izobličenja | Tanke šipke i dijelovi držani u malim tolerancijama | Ograničena dubina kućišta; nije lijek za duboko udubljenje |
Okoliš obično daje odgovor na pitanje premaza brže od bilo kojeg kataloga. Ako su prisutne sol, kiselina ili procesne kemikalije, odluka je uzrokovana korozijom i slojevi barijere pomiču se prema naprijed. Ako je prisutan pijesak, rudača ili troska, odluka je uzrokovana abrazijom, a tvrdoća plus debljina sloja su važniji.
Tamo gdje abrazija i toplina dolaze zajedno, keramički premazi zaslužuju svoje mjesto. Sloj aluminijevog oksida-titanijevog oksida napršan plazmom od nekoliko stotina mikrona tvrđi je od kroma i podnosi više površinske temperature, zbog čega se pojavljuje na cilindrima koji rade u blizini peći ili rukuju vrućim materijalom. Naknadno je potrebno dijamantsko brušenje kako bi se postigla završna obrada pogodna za brtvljenje, a neke spojeve za brtvljenje treba pregledati prije nego što se obvezuju.
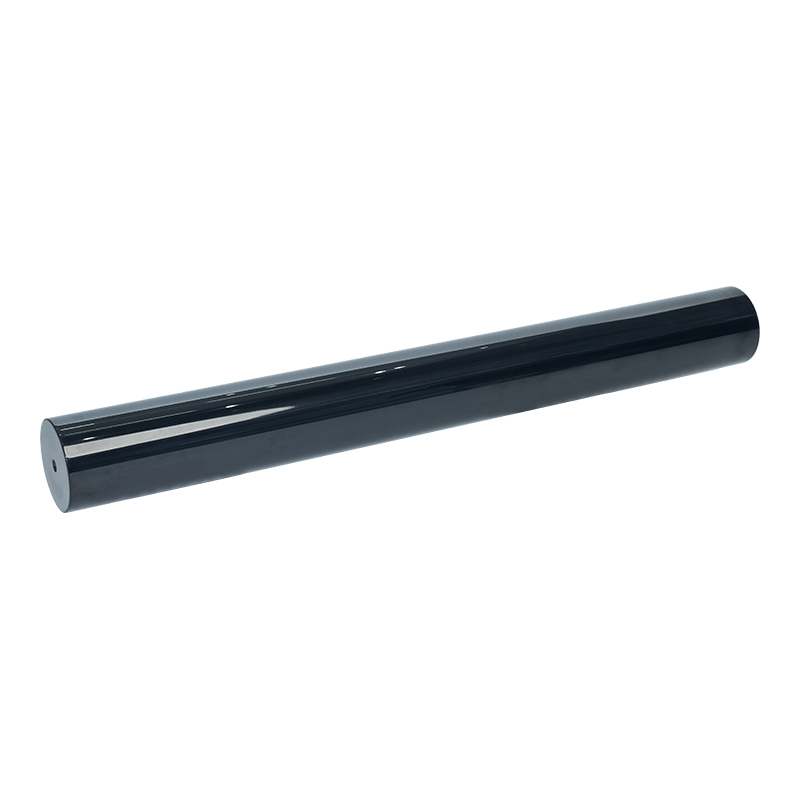
 Klipnjača hidrauličkog cilindra obložena keramikom Keramička prevlaka nanesena plazmom za hidraulične klipnjače, nudi se u opcijama od silicij nitrida, aluminijevog oksida/silicijevog karbida i nano-keramike za otpornost na habanje i koroziju. Pogledajte proizvod →
Premaz se nikada ne ocjenjuje samo po tvrdoći. Hrapavost ispod brtve je ono što brtva zapravo osjeća, tako da tvrda, ali hrapava površina može istrošiti brtvu brže od mekše, glatke. Krom je prirodno gladak i oprašta; keramičke i laserski obložene površine moraju se brusiti i polirati do kontroliranog Ra prije sastavljanja. Smjer mljevenja je također bitan, budući da spiralne oznake mogu djelovati kao sićušni kanali za pumpanje.
Lako je previdjeti dva proizvodna detalja. Prvo, čelike visoke čvrstoće treba peći nakon galvanizacije kako bi se smanjio rizik od vodikove krtosti. Drugo, debljina sloja mijenja konačni promjer, tako da se dodatak za brušenje mora planirati od početka, a ne ispravljati na kraju linije.
Naše presvučene šipke i sklopovi šipki završavaju u opremi za očuvanje vode, metalurgiji, građevinskim strojevima, opremi za brodove i luke, opremi za naftna polja, rudarskim strojevima, bušotinama i bagerima. Uzorak je dosljedan: što je okoliš suroviji i što je duži interval održavanja, to se specifikacija više pomiče od jednoslojnog kroma prema kompozitnim, keramičkim ili laserski obloženim površinama.
Lasersko oblaganje je put koji preporučujemo kada je istrošenost stvarno ozbiljna ili kada je skupu šipku vrijedno spašavanja, a ne zamjene. Budući da je sloj metalurški vezan za osnovni metal i može se izgraditi do milimetra ili više, on preživljava udarce i grubu abraziju koja bi ogolila tanki galvanizirani sloj, a također daje istrošenim šipkama drugi radni vijek.
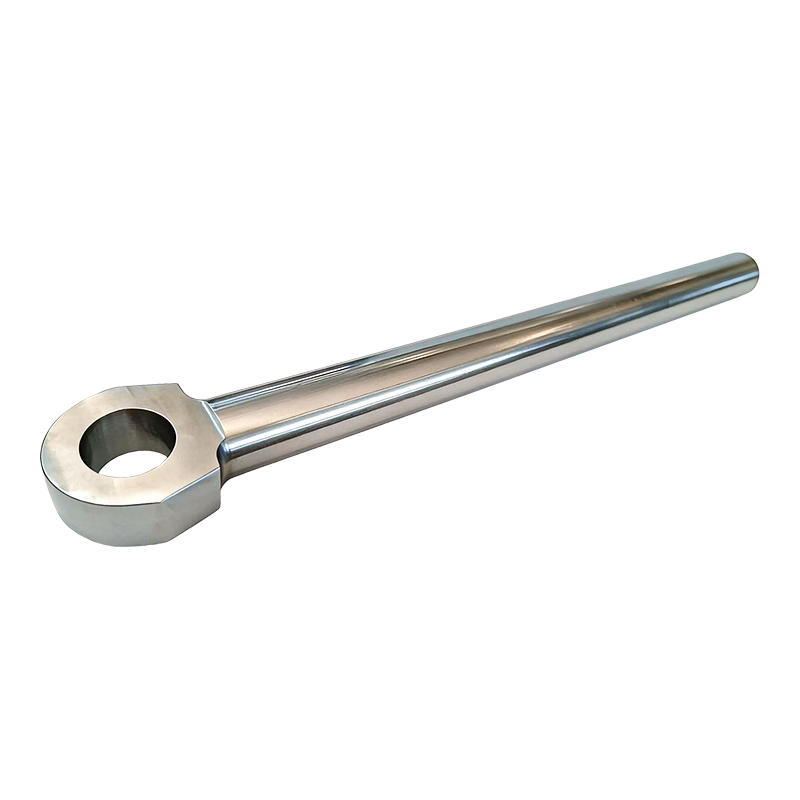
 Klipnjača cilindra s laserskom oblogom Laserski obložena klipnjača sa slojevima legure na bazi nikla, kobalta ili željeza, dovršena brušenjem za habanje, koroziju i rad na visokim temperaturama. Pogledajte proizvod →
Nijedan od ovih premaza ne ponaša se predvidljivo bez discipline procesa. Od stjecanja certifikata ISO 9001 i ISO 14001 2011. godine, izgradili smo našu proizvodnju šipki oko CNC strojeva za brušenje i poliranje i inteligentnih, ekološki kontroliranih linija za metaliziranje, pri čemu se debljina premaza, prianjanje i završna obrada površine provjeravaju u svakoj fazi, a ne samo pri završnoj inspekciji.
Kapacitet je važan jednako kao i kontrola. Naši pogoni sada pokrivaju više od 25.000 četvornih metara, a proširenje 2022. dodalo je pogon od 20.000 četvornih metara u Wuxiju uz našu podružnicu Loudi, što omogućuje da se serijske narudžbe i prilagođeni sklopovi izvode na istom katu. Ako želite ići dublje u strojnu stranu priče, naša bilješka o što zapravo čini štap preciznim objašnjava kako se tolerancija i završna obrada održavaju u radnji.
Većina problema s premazom koje vidimo problemi su specifikacije, a ne problemi proizvodnje. Nekoliko detalja poslanih s upitom štedi mnogo kasnijeg kretanja naprijed-natrag:
Uz te informacije, preporuka za premazivanje obično zahtijeva jednu kratku izmjenu, a šipka za uzorke može se proizvesti prije nego što se preda cijela serija.
A presvučena klipnjača mali je dio stroja, a veliki dio njegove pouzdanosti. Odabir sloja koji odgovara stvarnim radnim uvjetima, umjesto onog koji izgleda najimpresivnije na papiru, ono je što cilindre održava suhima, brtve netaknutima i intervale održavanja duge. Ako niste sigurni koja ruta odgovara vašoj aplikaciji, pošaljite nam radne uvjete i mi ćemo s vama proći kroz opcije.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni