2026-10-13
A klipnjača hidrauličkog cilindra izgleda kao običan komad čelika, zbog čega ga se zanemaruje sve dok nešto ne pođe po zlu. U praksi, šipka je dio koji nosi svaki teret, apsorbira svaku bočnu silu i preuzima najveći teret prašine, vlage i soli u radnom okruženju. Kad cilindar počne curiti ulje, pomicati se pod opterećenjem ili zarezati brtve, obično je priča počela na površini šipke.
Od 2008. godine proizvodimo klipnjače za vodoprivredu, metalurgiju, građevinske strojeve, brodsku i lučku opremu, naftna polja, rudarstvo, bušotine za pilote i bagere. Skloni smo promatrati ovaj dio iznutra prema van: od čega je napravljen, kako je dovršen i kako bi trebao biti specificiran za posao koji treba obaviti.
U cilindru s dvostrukim djelovanjem, klipnjača je jedini dio pokretnog sklopa koji vanjski svijet ikada vidi. Uvlači se ili zavaruje na stroj, klizi kroz brtvu šipke i čahuru vodilice pri svakom hodu i prenosi silu klipa na sve što stroj gura, podiže ili drži.
Taj posao stvara dva zahtjeva koji vuku u suprotnim smjerovima. Površina mora biti dovoljno tvrda i glatka da se odupre zarezima i da dopusti da brtva klizi bez utora. Jezgra mora ostati dovoljno čvrsta da podnese opterećenja savijanja i povremene udare bez pucanja. Šipka očvrsnuta do kraja će se lijepo oduprijeti habanju, a zatim će puknuti prvi put kada je netko bočno optereti; mekana šipka će se graciozno savijati godinama i istrošiti svoje brtve u sezoni. Izvedivi kompromis je čvrsta jezgra s tvrdim, dobro vezanim površinskim slojem, zbog čega je završna obrada jednako važna kao i osnovni materijal.
Čvrsta šipka je zadani izbor za većinu hidrauličkih cilindara, i to s dobrim razlogom. Jednostavan je za obradu, daje veliku krutost za svoj promjer, a trošak po metru je lako opravdati. Naš ga asortiman dijeli na verziju s jednostavnom završnom obradom za opće radove na izradi i verziju s preciznom završnom obradom gdje tolerancija promjera, ravnost i hrapavost površine moraju sjediti unutar čvršće trake, vrste šipke koja ulazi u cilindar s blisko prianjajućom čahurom za vođenje ili servo upravljanom osi.
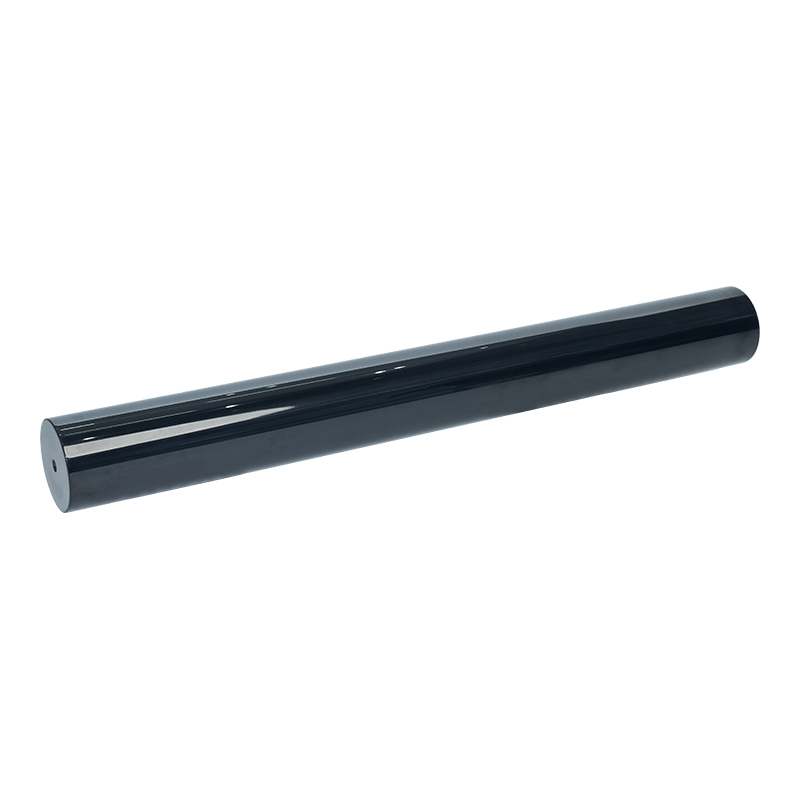
 Čvrsta klipnjača od legiranog čelika precizne obrade Čvrsta šipka s preciznom završnom obradom za blisko prianjajuće vodilice ili servo osi, nudi opcije od legiranog čelika, F5–F9 točnost, Φ20–Φ500 promjere i izbornu tvrdu kromiranu presvlaku. Pogledajte proizvod →
Šuplja šipka rješava drugačiji problem. Na cilindrima s dugim hodom ili velikim promjerom, težina čvrste šipke sama po sebi postaje opterećenje: povećava inerciju koju stroj mora pomicati, a na vodoravnoj osi povećava moment savijanja na vodilici. Šuplja klipnjača održava vanjski promjer istim dok uklanja materijal iz središta, tako da krutost pada daleko manje od težine. U nekim izvedbama provrt služi i kao prolaz za ulje, zbog čega se koristi šuplja cijev za ulje gdje hidraulički krug mora prolaziti kroz šipku, a ne oko nje. Šuplja šipka nije univerzalna nadogradnja, budući da je njena izrada skuplja, a provrt mora biti ispravno zabrtvljen, ali tamo gdje su težina i pakiranje obvezujuća ograničenja, to je često jedini razuman odgovor.
Neki kupci uopće ne žele goli bar. Oni žele sklop, što znači da je tijelo šipke već spojeno na krajnji priključak, a ponekad i na sam klip. Postoje tri uobičajena načina za izgradnju jednog. Kovani jednodijelni štap se iskrivi ili kuje na kraju tako da glava i drška postanu jedan kontinuirani komad metala, bez zavara i spoja, što ga čini najjačom opcijom za štapove koji ne smiju otkazati pri udaru. Integrirana šipka za zavarivanje ima zasebno strojno obrađene krajeve zavarene na tijelo s punim prodorom kroz profil. Razdvojena šipka za zavarivanje koristi podijeljenu strukturu spojenu zavarivanjem, koju je lakše strojno obraditi i toplinski obraditi kada je tijelo dugačko ili je geometrija nezgrapna.
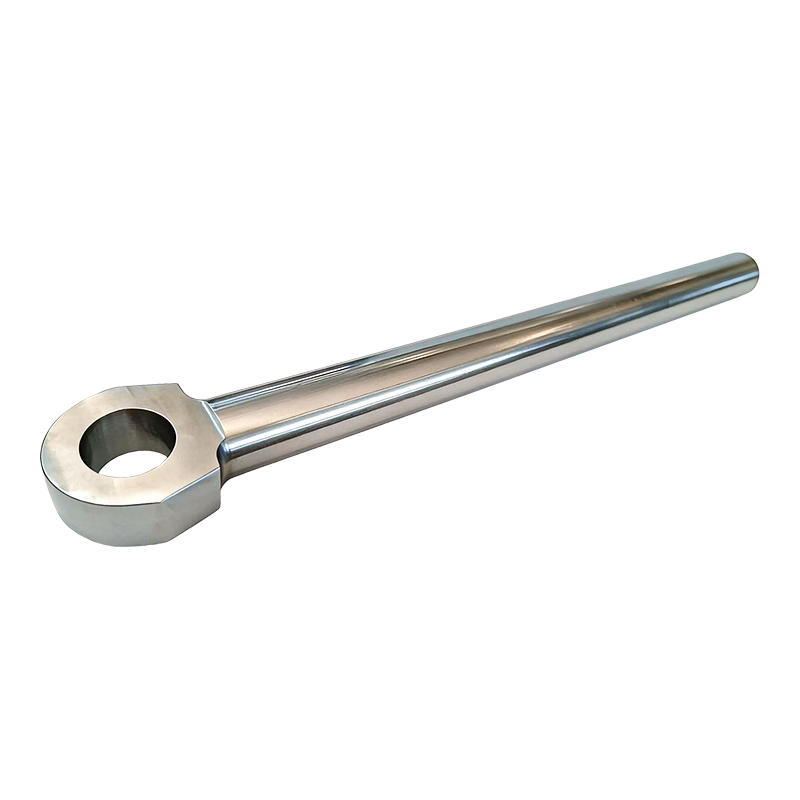
 Kovani jednodijelni sklopovi klipnjače hidrauličkog cilindra Kovani jednodijelni sklopovi klipnjača bez zavara ili spoja za teške uvjete rada i udarce; legirani čelik, promjeri Φ20–Φ500, točnost F5–F9, opcijski tvrdi krom. Pogledajte proizvod →
Izbor se svodi na smjer opterećenja, omjer duljine i promjera šipke i koliko je pregleda kupac spreman izvršiti. Kovane šipke općenito idu u položaje za teške uvjete rada i visoke udarce; zavareni sklopovi dobro funkcioniraju za srednja opterećenja i za oblike gdje je kontrola troškova važnija od maksimalne čvrstoće. Nijedan od ta tri nije bolji u apstraktnom smislu, samo bolji za određeni posao.
Površinski sloj obavlja tri posla odjednom: povećava tvrdoću, smanjuje trenje o brtvu i drži kisik i vodu dalje od osnovnog čelika. Odabir procesa zapravo je pitanje okoline u kojoj će šipka živjeti. Šipka na zatvorenoj preši u suhoj radionici i šipka na bušilici koja radi na kiši i pijesku ne trebaju istu završnu obradu, a plaćanje krive je novac potrošen na krivom mjestu. Naš mogućnosti presvlačenja klipnjače pokrivaju rute od običnog tvrdog kromiranja preko kompozitnih slojeva do toplinskih i difuzijskih procesa, a tablica u nastavku kratka je verzija kada svaki od njih obično zarađuje.
| Površinska obrada | Što pruža | Gdje se inače koristi |
|---|---|---|
| Tvrdi kromirani premaz | Visoka tvrdoća, nisko trenje, jednaka debljina sloja | Opći hidraulički cilindri, šipke izložene vlažnom zraku |
| Mliječno bijela i tvrdi krom | Mekši osnovni sloj plus tvrdi gornji sloj, bolja otpornost na koroziju | Obalna, brodska i lučka oprema, mjesta visoke vlažnosti |
| Nikal i tvrdi krom | Dodatna barijera protiv korozije ispod tvrdog sloja | Kemijska postrojenja, rad na moru, često ispiranje |
| Keramički premaz | Vrlo visoka tvrdoća, otpornost na abraziju i udar čestica | Rudarstvo, gomilanje, prašnjava i šljunčana okruženja |
| Lasersko oblaganje | Metalurški vezan sloj koji može obnoviti istrošeni materijal | Šipke za teške uvjete rada i popravak istrošenih ili zarezanih površina |
| QPQ premaz | Nitriranje u slanoj kupki s vrlo malim izobličenjem i mat završnim slojem | Precizne šipke gdje je stabilnost dimenzija kritična |
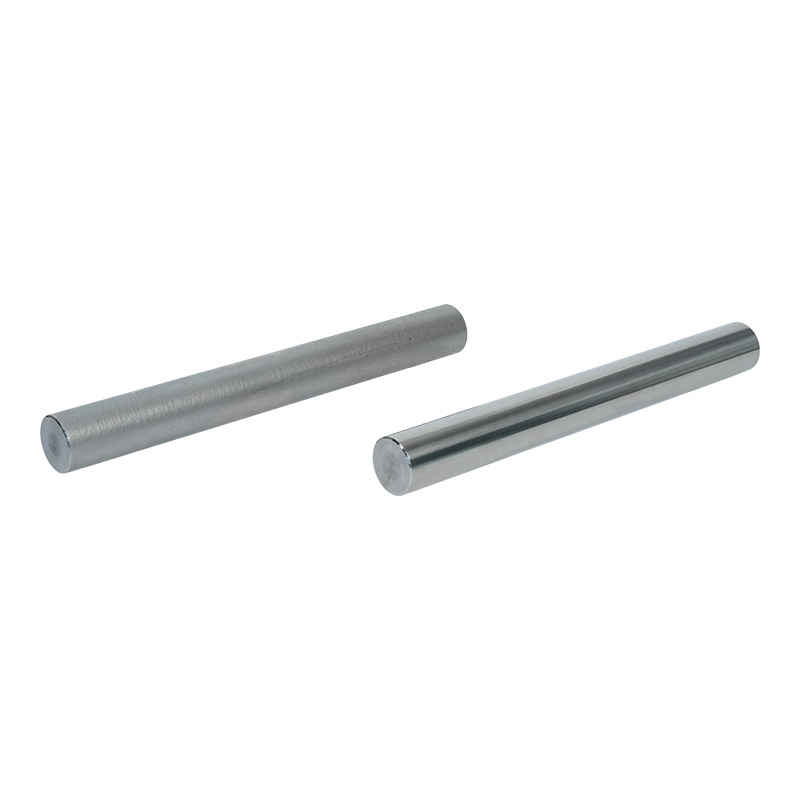
 Tvrda kromirana klipnjača za hidrauličke komponente Tvrda kromirana klipnjača nudi otpornost na habanje, abraziju, zamor i koroziju, s kontroliranom debljinom premaza za brtvljenje, pristajanje, obnovu dimenzija i zahtjevan hidraulički servis. Pogledajte proizvod →
Jedna stvar koju vrijedi ponoviti: deblje nije automatski bolje. Kromirani slojevi koji su predebeli mogu se odlomiti pri savijanju, a premaz odabran samo zbog svoje tvrdoće možda neće imati odgovor na atmosferu punu soli. U praksi se završna obrada, debljina sloja i osnovni materijal moraju odlučiti zajedno.
Kada nam netko pošalje crtež ili samo skicu s dimenzijama, obično istih šest varijabli odlučuje hoće li štap raditi kako treba.
Klipnjača rijetko otkaže bez upozorenja. Obično prvo mjesecima daje vidljive signale.
Ono što razdvaja ponude na klipnjači rijetko je sama cijena; to je može li dobavljač objasniti kako se kontrolira kvaliteta. Certifikati kao što su ISO 9001 i ISO 14001, ulazna inspekcija materijala i debljina premaza izmjereni su, a ne promatrani.
Također je vrijedno zatražiti pismeni opis završnog slijeda. Naše vlastito viđenje precizna obrada klipnjače je da su brušenje i poliranje, a ne oplata spremnika, ono što štap čini preciznim. Kapacitet, dimenzije kupelji i ritam isporuke također su vrijedni razumijevanja, posebno kada je štap duži od uobičajenog ili će se crtež redovito ponovno naručivati.
Nakon isporuke, tvornicu koja obavlja posao kao jedan tok od sirove šipke do konačne površinske obrade općenito je lakše pronaći. Upravo iz tog razloga vlastiti pogoni prostiru se na više od 25.000 četvornih metara, a sustavi kvalitete i zaštite okoliša provode se od 2011. godine.
Ako ovdje postoji nešto što treba zaključiti, to je da klipnjača hidrauličnog cilindra nije roba koja se kupuje na metre i zaboravlja. Odredite osnovni materijal, ravnost, površinsku obradu i debljinu sloja odgovarajuće za rad, a obična šipka će raditi godinama bez problema. Pogriješite bilo koji od njih i možda neće uspjeti u roku od nekoliko mjeseci. Ako specificirate šipku za novi stroj ili radite na seriji koja se stalno vraća, rado ćemo proći kroz opcije s vama i učiniti je praktičnom.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni