2026-07-09
Ako radite s hidrauličkim ili pneumatskim cilindrima, već znate da je klipnjača jedna od najkritičnijih komponenti u cijelom sustavu. To je dio koji prenosi silu s klipa na vanjsko opterećenje, a to čini dok je izložen visokim pritiscima, stalnom kretanju i često teškim uvjetima okoline. A čvrsta klipnjača – za razliku od šuplje ili cjevaste šipke – jedan je, neprekinuti komad metala koji teče od klipa kroz glavu motora prema vanjskom svijetu. U ovom ćemo vodiču pokriti što su čvrste klipnjače, od kojih su materijala izrađene, kako se proizvode, koje su specifikacije važne i kako odabrati pravu za svoju primjenu.
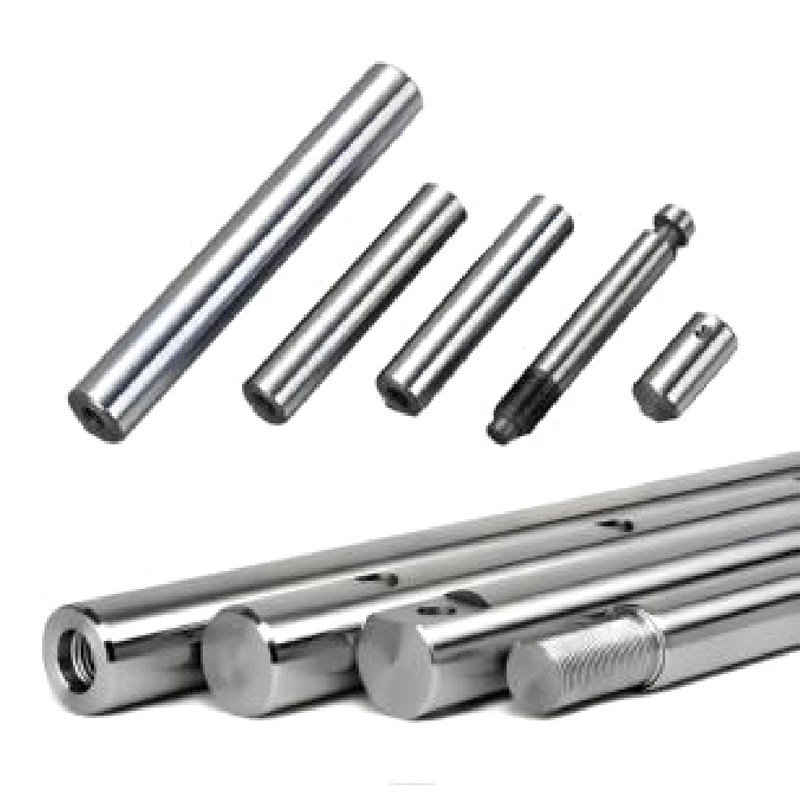
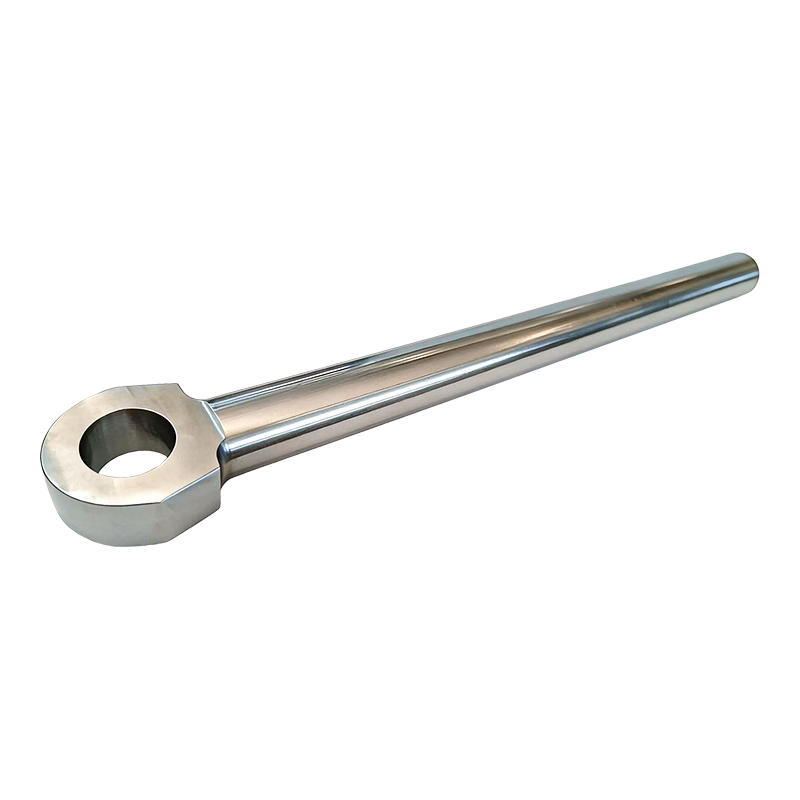
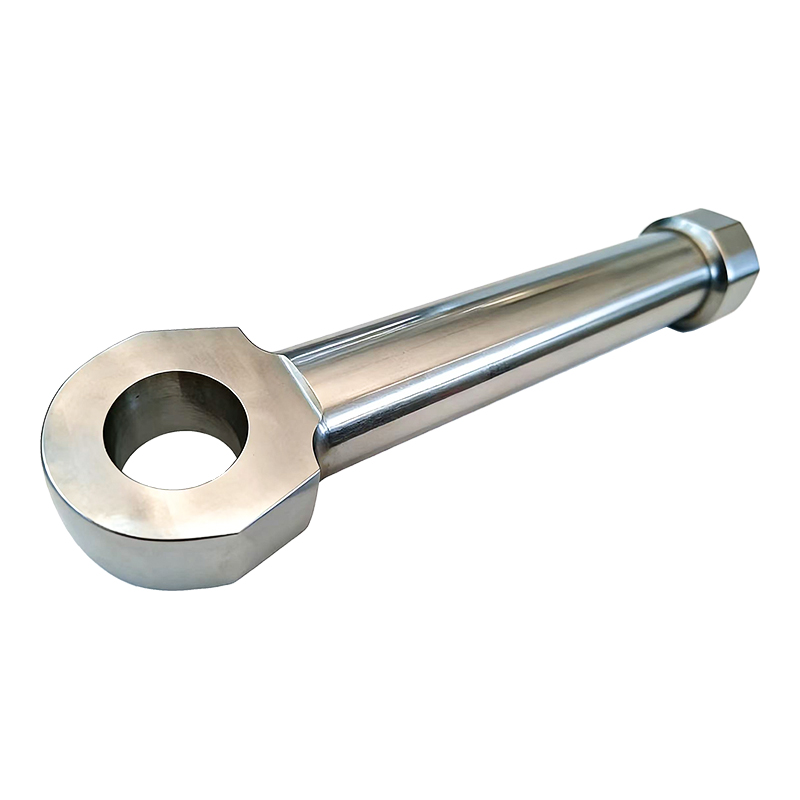
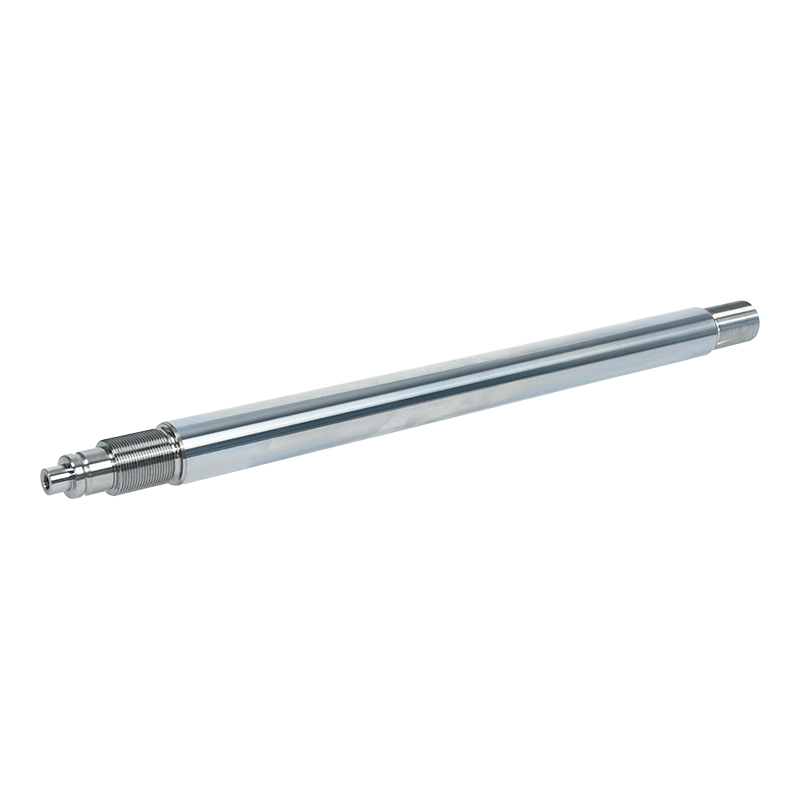
A čvrsta klipnjača je cilindrična metalna šipka koja povezuje klip unutar cilindra s vanjskim mehanizmom koji se pokreće. Naziva se "čvrstim" jer je izrađen od jednog komada materijala – obično čelika visoke čvrstoće – bez šuplje jezgre ili unutarnjeg prolaza. Šipka se proteže kroz glavu cilindra, gdje je zatvorena žlijezdom kako bi se spriječilo istjecanje tekućine ili plina, i prenosi linearno gibanje i silu koju stvara klip na vanjsko opterećenje.
The čvrsta klipnjača je izložena značajnim mehaničkim naprezanjima: vlačnim i tlačnim silama, momentima savijanja, bočnim opterećenjima i zamoru od ponovljenih ciklusa. Također mora biti otporan na trošenje od brtve šipke i korozije iz radnog okruženja. Zato je odabir pravog materijala, završne obrade površine i procesa proizvodnje apsolutno ključan za pouzdan rad.
Materijal koji odaberete za svoju čvrsta klipnjača izravno utječe na njegovu čvrstoću, trajnost i cijenu. Ovo su najčešći materijali koji se koriste u industriji.
Srednje ugljični čelik najrašireniji je materijal za hidraulične klipnjače . Klasa C45 (DIN) ili 1045 (AISI) je standardni izbor. Nudi dobru ravnotežu čvrstoće i žilavosti, s vlačnom čvrstoćom obično oko 600-700 MPa. Kada se pravilno očvrsne i poboljša, pruža izvrsnu otpornost na zamor uz razumnu cijenu. Većina šipki od ugljičnog čelika je indukcijski kaljena i kromirana kako bi se poboljšala površinska tvrdoća i otpornost na koroziju.
Za zahtjevnije primjene gdje je potrebna veća vlačna čvrstoća i bolja prokaljivost, koriste se legirani čelici poput 42CrMo4 (DIN) ili 4140 (AISI). Ovi materijali nude vlačnu čvrstoću do 1000–1200 MPa nakon odgovarajuće toplinske obrade. Obično se koriste u teškim strojevima, mobilnoj hidraulici i aplikacijama gdje šipka mora izdržati velika bočna opterećenja ili udarne sile.
U korozivnim okruženjima – poput pomorskih aplikacija, obrade hrane ili kemijskih postrojenja – nehrđajući čelik je očigledan izbor. Čvrste klipnjače izrađeni od nehrđajućeg čelika 304 ili 316 nude izvrsnu otpornost na koroziju pri umjerenim razinama čvrstoće. Za veću čvrstoću, stupnjevi taložnog otvrdnjavanja kao što je 17-4 PH mogu postići vlačnu čvrstoću iznad 1300 MPa uz zadržavanje dobre otpornosti na koroziju. Kompromis je znatno viši trošak u usporedbi s ugljičnim čelikom.
neke pneumatske klipnjače a vrhunske hidrauličke šipke izrađene su od nitriranog čelika. Nitriranje je proces površinskog otvrdnjavanja koji difundira dušik u površinski sloj, stvarajući čvrsto kućište otporno na habanje bez potrebe za posebnim kromiranjem. Nitrirane šipke nude izvrsnu otpornost na habanje i čvrstoću na zamor, ali postupak nitriranja povećava cijenu.
Izrada visokokvalitetne čvrsta klipnjača uključuje nekoliko pažljivo kontroliranih koraka. Svaki korak utječe na konačnu izvedbu i dugovječnost štapa.
Proces počinje odabirom odgovarajuće klase čelika i nabavom šipki. Šipka je obično toplo valjana ili hladno vučena, ovisno o potrebnom promjeru i kvaliteti površine. Hladno vučene šipke nude bolju točnost dimenzija i završnu obradu, što smanjuje naknadno vrijeme obrade.
Šipka se reže na potrebnu duljinu pomoću tračne pile ili automatske pile. Mali dodatak za strojnu obradu ostavlja se za naknadne operacije tokarenja i brušenja.
Šipka se tokari na CNC tokarilici kako bi se približila konačnom promjeru. Ova operacija uklanja kamenac s toplo valjanog materijala i stvara jednoliku površinu za sljedeće operacije. Kraj s navojem može biti obrađen na vanjskom kraju za spajanje na teret.
Ovisno o materijalu i primjeni, šipka se može kaliti i popustiti kako bi se postigla željena mehanička svojstva. Za šipke od ugljičnog čelika, indukcijsko kaljenje se često primjenjuje na površinski sloj kako bi se povećala otpornost na habanje uz zadržavanje čvrste, duktilne jezgre.
Nakon toplinske obrade, šipka se brusi bez središta kako bi se postigao konačni promjer s uskim tolerancijama – obično unutar ±0,02 mm ili bolje. Fina završna obrada površine od Ra 0,2–0,4 µm postiže se naknadnim poliranjem. Ova glatka završna obrada ključna je za vijek trajanja brtve; hrapava površina brzo će istrošiti brtvu šipke i uzrokovati curenje.
Za kromirane klipnjače , sloj tvrdog kroma je galvaniziran na površinu tla. Kromirani sloj pruža izvrsnu otpornost na trošenje, nizak koeficijent trenja i zaštitu od korozije. Uobičajena debljina kroma je 20-50 µm, a nakon galvanizacije često slijedi završni postupak (superfiniš ili poliranje) kako bi se postigla konačna hrapavost površine.
Završeno čvrsta klipnjača provjerava se točnost dimenzija, završna obrada površine i ravnost. Ispitivanja tvrdoće i, u nekim slučajevima, ispitivanja bez razaranja (kao što je ispitivanje magnetskim česticama) provode se za otkrivanje površinskih nedostataka. Šipke se zatim premazuju uljem za zaštitu od hrđe i pakiraju za otpremu.
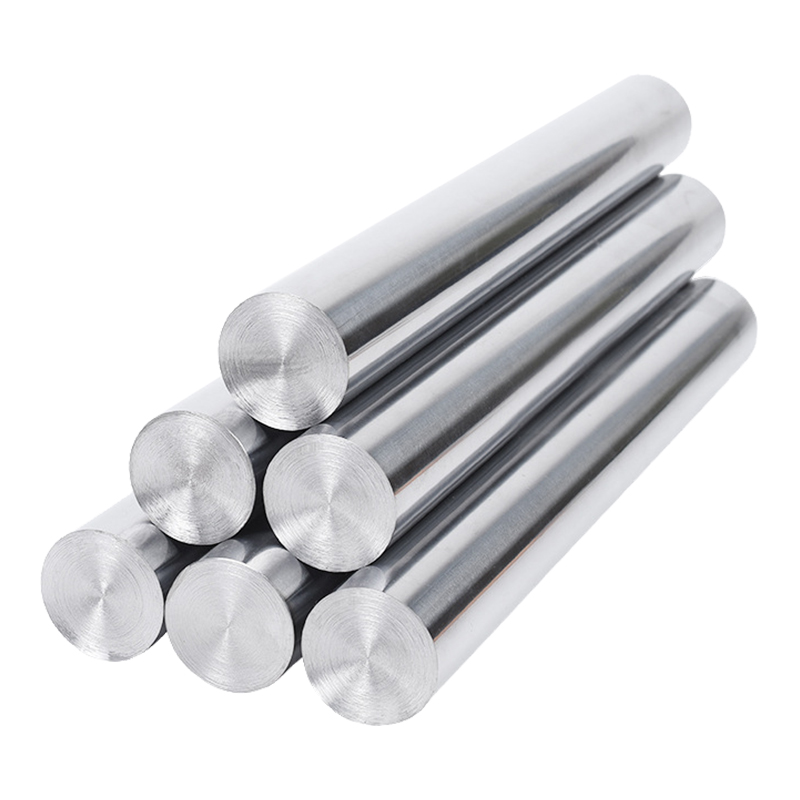
Prilikom navođenja ili kupnje a čvrsta klipnjača nekoliko tehničkih parametara je bitno. Ovdje je pregled najvažnijih.
| Specifikacija | Tipične vrijednosti | Zašto je važno |
| Tolerancija promjera | ±0,01 – ±0,02 mm | Uska tolerancija osigurava pravilno prianjanje brtve i sprječava curenje |
| Hrapavost površine (Ra) | 0,2 – 0,4 µm | Glatka površina smanjuje trošenje brtve i produljuje vijek trajanja cilindra |
| Debljina kroma | 20 – 50 µm | Odgovarajuća debljina kroma osigurava dugotrajnu zaštitu od habanja i korozije |
| Površinska tvrdoća | 600 – 750 HV (nakon indukcijskog kaljenja) | Tvrda površina otporna je na brazde i habanje od brtvila i onečišćenja |
| Vlačna čvrstoća | 600 – 1.200 MPa (ovisi o materijalu) | Određuje nosivost i sigurnosnu granicu šipke |
| Ravnost | ≤ 0,3 mm po metru | Savijena šipka uzrokuje neravnomjerno trošenje brtve i zaglavljivanje cilindra |
| Zaobljenost | ≤ 0,02 mm | Šipke koje nisu okrugle uzrokuju lokalno trošenje i curenje brtve |
Dok je čvrsta klipnjačas su najčešći, šuplje šipke se koriste u nekim primjenama. Evo kako se uspoređuju.
| Značajka | Čvrsta klipnjača | Šuplja klipnjača |
| Težina | Teže (sav čvrsti materijal) | Lakši (šuplja jezgra štedi težinu) |
| Omjer snage i težine | Niže | Viši (bolji za zrakoplovne, mobilne aplikacije) |
| Otpor na izvijanje | Viši (čvrsti poprečni presjek bolje se odupire izvijanju) | Niže (thin wall is more susceptible to buckling under compression) |
| Trošak proizvodnje | Niže (simpler to produce) | Viši (zahtijeva bušenje/trepaniranje, složeniju strojnu obradu) |
| Uobičajene aplikacije | Opća hidraulika, pneumatika, teški strojevi | Zrakoplovstvo, mobilna oprema, aplikacije osjetljive na težinu |
Za most industrial applications, čvrsta klipnjačas su zadani izbor zbog svoje jednostavnosti, snage i isplativosti. Šuplje šipke vrijedi razmotriti samo kada je smanjenje težine ključni prioritet.
Čvrste klipnjače nalaze se u raznim industrijama i opremi. Ovdje su neke od najčešćih primjena.
Ovo je dosad najveća aplikacija. U hidrauličkim sustavima – od bagera i dizalica do preša i strojeva za injekcijsko prešanje – hidraulička klipnjača pretvara hidraulički tlak u linearnu silu. Ove šipke moraju podnositi visoke pritiske (do 350 bara ili više) i često rade u teškim vanjskim okruženjima.
U pneumatskim sustavima koji se koriste u tvornicama i opremi za automatizaciju, čvrsta klipnjačas su standardni. Niži pritisci (obično 6-10 bara) dopuštaju šipke za lakši rad, ali visoke brzine ciklusa (do nekoliko ciklusa u sekundi) zahtijevaju izvrsnu završnu obradu površine i otpornost na habanje kako bi se održao vijek trajanja brtve.
Oprema kao što su ruke bagera, noževi buldožera i razbijači stijena koriste teške čvrsta klipnjačas . Ove primjene nameću ekstremna opterećenja, udarne sile i abrazivna okruženja. Šipke u ovom sektoru obično su izrađene od legiranog čelika, indukcijski kaljene i kromirane.
Traktori, kombajni i prskalice koriste hidrauličke cilindre sa čvrsta klipnjačas . Ove šipke moraju biti otporne na koroziju od gnojiva i kemikalija, što čini nehrđajući čelik ili visoko zaštićeni ugljični čelik materijalima izbora.
Zaklifts, aerial work platforms, and material handling equipment rely on čvrsta klipnjačas u svojim cilindrima za podizanje. Težina je ovdje faktor, pa neki proizvođači koriste šuplje šipke, ali čvrste šipke ostaju uobičajene zbog svoje superiorne otpornosti na izvijanje.
Linije za proizvodnju automobila koriste tisuće pneumatskih i hidrauličkih cilindara. Čvrste klipnjače u tim su primjenama obično manjeg promjera i precizno obrađene za rad velike brzine i velikog ciklusa.
Indukcijsko kaljenje je postupak toplinske obrade koji se uobičajeno primjenjuje hidraulične klipnjače . Evo zašto je to tako važno.
Indukcijsko kaljenje selektivno stvrdnjava samo površinski sloj šipke – obično do dubine od 1–3 mm – dok jezgra ostaje u žilavom, rastegljivom stanju. Tvrdoća površine doseže 600–750 HV, što uvelike poboljšava otpornost na habanje brtve šipke i bilo kakvih abrazivnih čestica koje bi mogle biti prisutne. Očvrsli sloj također pruža jaču osnovu za kromiranje, sprječavajući da se krom "ljušti" ili da se ljušti pod velikim opterećenjem.
Proces indukcijskog kaljenja brz je i lako se može kontrolirati, što ga čini prikladnim za proizvodnju velikih količina. Nakon stvrdnjavanja, šipka se brusi kako bi se uklonila eventualna iskrivljenja i postigla tolerancija konačnog promjera.
Ogromna većina hidraulične klipnjače su tvrdo kromirani. Kromirana prevlaka osigurava tvrdu površinu s niskim trenjem koja dramatično smanjuje trošenje šipke i brtve šipke. Također pruža izvrsnu otpornost na koroziju.
Tipična debljina tvrdog kroma za klipnjače je 20 do 50 µm. Deblji krom nije nužno bolji – nakon određene točke sloj kroma postaje krt i može puknuti pod pritiskom. Proces presvlačenja mora se pažljivo kontrolirati kako bi se osigurala jednolika debljina, dobro prianjanje i minimalna poroznost.
Za particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Čak i najbolji čvrsta klipnjača neće dugo trajati ako se pravilno ne održava. Evo što biste trebali učiniti kako biste produžili život svojih cilindarskih šipki.
Redovito provjeravajte ima li na površini šipke znakova zarezivanja, rupa ili korozije. Čak i manje ogrebotine mogu dovesti do curenja brtve. Ako primijetite oštećenje, istražite uzrok - to bi mogla biti onečišćenje u cilindru, neusklađenost ili neadekvatna izvedba brtve brisača.
Vanjski dio šipke je izložen okolini. Obrišite ga prije nego što ga uvučete u cilindar. To sprječava da se prljavština, pijesak i vlaga povuku preko brtve brisača u cilindar, gdje mogu oštetiti šipku i brtve.
Brtva brisača (ili brtva strugača) prva je linija obrane od onečišćenja. Ako primijetite da se šipka vraća prljava ili s uljnim slojem, brtva brisača je možda istrošena i treba je zamijeniti.
Hidraulički cilindri se obično podmazuju samom hidrauličkom tekućinom. Ali kod pneumatskih cilindara ili u primjenama gdje se cilindar rijetko koristi, možda ćete trebati nanijeti lagani sloj odgovarajućeg ulja na izloženu šipku kako biste spriječili koroziju. Pazite da ne pretjerate – višak ulja može privući prljavštinu.
Jedan od najčešćih uzroka prijevremenog kvara šipke je bočno opterećenje - kada cilindar nije poravnat s teretom. To uzrokuje savijanje ili neravnomjerno trošenje šipke, što brzo uništava šipku i brtve. Tijekom instalacije uvijek provjerite poravnanje cilindra i izvršite podešavanja ako je potrebno.
Odabir pravog dobavljača za vaše čvrsta klipnjača jednako je važno kao i odabir pravih specifikacija. Evo nekoliko čimbenika koje treba uzeti u obzir.
A čvrsta klipnjača može izgledati kao jednostavna komponenta, ali to je jedan od najkritičnijih dijelova svakog hidrauličkog ili pneumatskog sustava. Odabir ispravnog materijala, procesa proizvodnje i specifikacija može značiti razliku između godina rada bez problema i čestih, skupih zastoja.
Prilikom odabira a čvrsta klipnjača , nemoj rezati uglove. Odaberite pravi materijal za svoju okolinu, odredite odgovarajuću tvrdoću i debljinu kroma i surađujte s dobavljačem koji može osigurati potrebnu dokumentaciju o kvaliteti. I kada je štap u upotrebi, održavajte ga ispravno – održavajte ga čistim, nadzirite istrošenost i riješite sve probleme prije nego što postanu veliki problemi.
Uz pravi izbor i pravilnu njegu, visoka kvaliteta čvrsta klipnjača osigurat će pouzdane performanse godinama, održavajući nesmetan rad vaše opreme i pokretljivost proizvodnih linija.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni