2026-09-02
U radionici se skida istrošeni hidraulički cilindar od hidrauličnog čekića. Na površini šipke vide se uzdužne brazde, lagana hrđa u korodiranim udubljenjima, a sloj kroma se ogulio blizu kraja šipke. Pritužba kupca nije nova: sporo kretanje, onečišćenje uljem i ponovljene zamjene brtvi. Prije nego okrivite brtve ili cijev cilindra, pregledajte površinu klipnjače. Tvrdo kromiranje ostaje najčešće korišteno rješenje za zaštitu klipnjače jer pruža kombinaciju tvrdoće, otpornosti na koroziju i niskog trenja s kojom se malo drugih površinskih obrada može mjeriti u vrijednosti za novac.
Tvrdo kromiranje je postupak elektrotaloženja tankog sloja kroma na čeličnu podlogu. Za klipnjaču, ovaj sloj ima tri ključne zadaće: otporan je na abrazivno trošenje od brtvenog sustava, štiti ugljični čelik od vlage i kemikalija i održava dinamičko trenje između klipnjače i brtvila dovoljno niskim za nesmetan rad.
Sam sloj kroma je izuzetno tvrd. U praksi, tvrdi kromirani premazi obično mjere 68 do 72 HRC, ili otprilike 900-1100 HV. Ta je tvrdoća razlog zašto obložena šipka može podnijeti stotine tisuća ciklusa bez gubitka promjera. Također omogućuje korištenje štapa u agresivnim okruženjima gdje su prisutni prašina, abrazivi i voda.
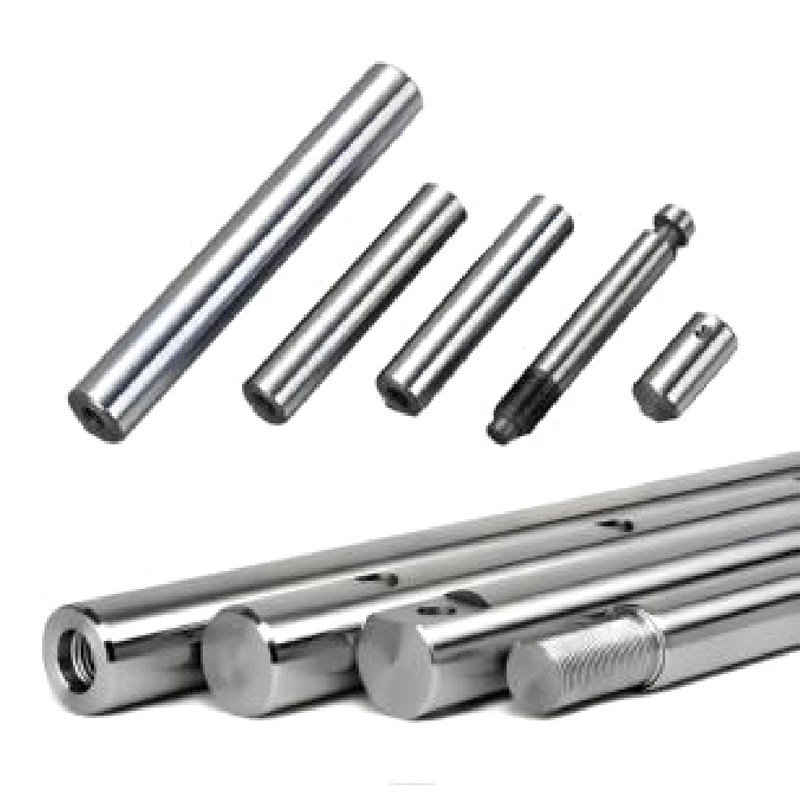
 Tvrda kromirana klipnjača za otpornost na trošenje Ova klipnjača ima tvrdi kromirani premaz visoke površinske tvrdoće, pružajući izvrsnu otpornost na trošenje i izdržljivost u zahtjevnim okruženjima. Također se može obnoviti ponovnim presvlačenjem, nudeći isplativo rješenje za istrošene šipke. Pogledajte proizvod →
A tvrdo kromirana klipnjača ne radi se samo o tvrdoći površine. Premaz je također praktičan način obnavljanja rabljenih štapova. Ako je štap istrošen, ali još uvijek okrugao, može se ponovno obložiti i brusiti na izvornu veličinu, što je često isplativije od kupnje novog dijela.
Nije sve tvrdo kromiranje identično. Razlika između šipke koja traje dvije godine i one koja traje deset često leži u nekoliko mjerljivih vrijednosti. Ovo su specifikacije koje trebate provjeriti kod dobavljača.
| Specifikacija | Tipični raspon | Što utječe |
|---|---|---|
| Tvrdoća premaza | 68–72 HRC (≈900–1100 HV) | Otpornost na habanje i vijek trajanja |
| Debljina premaza | 10–30 µm za standardnu uslugu; 30–50 µm za teške uvjete rada | Zaštita od korozije, granica habanja i ukupni radni vijek |
| Hrapavost površine (Ra) | 0,1–0,2 µm nakon poliranja | Kompatibilnost brtve i ponašanje trenja |
| Prianjanje premaza | Nema ljuštenja ili ljuštenja u testu savijanja od 90° | Dugotrajna izdržljivost pri dinamičkim opterećenjima |
| Dijametralna tolerancija | h7 ili uži prilagođeni raspon, koji odgovara vodilici i brtvama | Ugradite u cilindar i zabrtvite |
Kada dobavljač ne može navesti te brojke, kupujete nepoznato. Zatražite metodu ispitivanja ili interni standard iza svake vrijednosti. Štap koji zadovoljava te raspone ima veću vjerojatnost da će pružiti predvidljiv vijek trajanja.
Prije nego što krom dospije u čelik, šipka se mora strojno obraditi na točan promjer i površinsku obradu. Sam proces galvanizacije obično uključuje odmašćivanje, čišćenje kiselinom, obrnuto jetkanje, taloženje kroma u kupki, ispiranje i završno poliranje. Svaki korak utječe na konačno prianjanje i raspodjelu debljine.
Kod iskusnog proizvođača ovaj se proces kontrolira namjenskom opremom. Na primjer, CNC strojevi za brušenje i CNC strojevi za poliranje koriste se za postizanje potrebne precizne obrade prije galvaniziranja. Pametna ekološka proizvodna linija za galvanizaciju pomaže u održavanju dosljedne kemije kupke, što izravno utječe na tvrdoću i ujednačenost premaza. Ovo je jedan od razloga zašto se štap s istom specifikacijom materijala može ponašati drugačije od jednog dobavljača do drugog.
Kontrola kvalitete obično se provodi na bazi serije. Dobar dobavljač provjerava debljinu premaza pomoću magnetskog mjerača debljine, mjeri tvrdoću na uzorku, provodi test prianjanja i može pregledati poroznost. Prilikom kupnje zatražite potvrdu o sukladnosti ili izvješće o ispitivanju.
Tvrdo kromiranje je osnova, ali nije jedina opcija. Izbor često ovisi o okruženju i ciljnom trošku.
Za pomorsku ili visoko vlažnu opremu popularan je dvostruki premaz poput mliječnobijelog kroma nakon kojeg slijedi tvrdi krom. Mliječnobijeli donji sloj poboljšava otpornost na koroziju, dok tvrdi kromirani gornji sloj osigurava habajuću površinu. Ova kombinacija je uobičajena za offshore i lučku opremu.
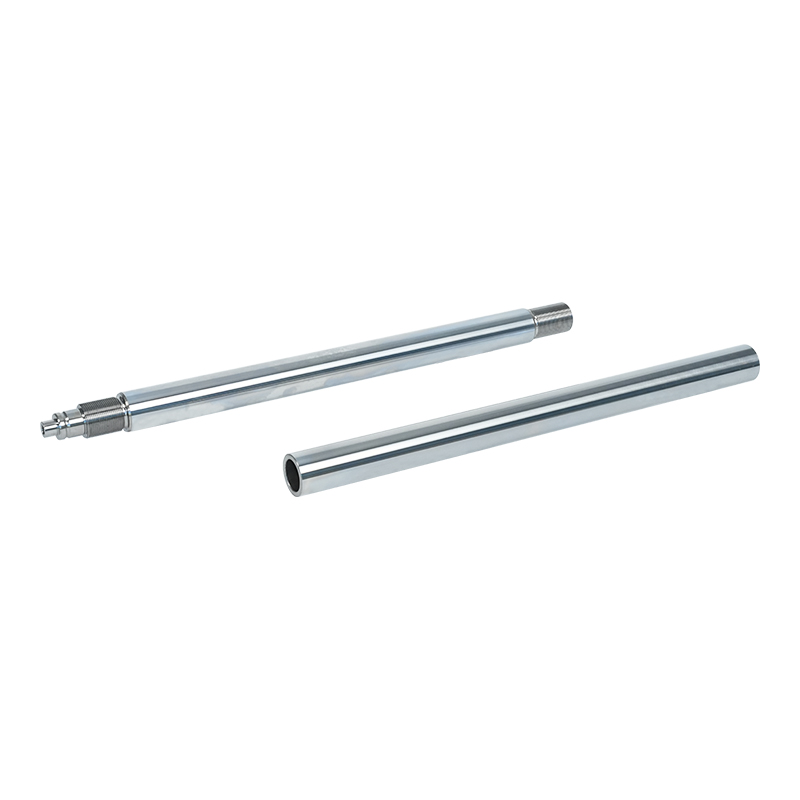 Mliječno bijela i kromirana hidraulička klipnjača Kombinirajući mliječnobijelu donju podlogu s tvrdim kromiranim gornjim slojem, ova klipnjača nudi poboljšanu otpornost na koroziju za pomorske primjene ili primjene s visokom vlagom, dok zadržava otpornost na habanje za pouzdan rad. Pogledajte proizvod →
Drugi utvrđeni put je nikal plus tvrdi krom. Međusloj od nikla nudi bolju otpornost na kemijski napad, posebno u kiselim ili visokotemperaturnim okruženjima. Ovaj sustav premaza često se specificira za obradu minerala i određene hidrauličke primjene.
Hidraulička klipnjača presvučena niklom i kromom S podslojem od nikla i gornjim slojem od tvrdog kroma, ova klipnjača pruža poboljšanu kemijsku otpornost u kiselim ili visokotemperaturnim okruženjima, što je čini pogodnom za obradu minerala i zahtjevne hidrauličke sustave. Pogledajte proizvod → Alternative kao što su keramički premaz, lasersko oblaganje i QPQ biraju se kada aplikacija zahtijeva još veću tvrdoću, bolju toplinsku otpornost ili potpuno drugačiju površinsku kemiju. Oni su specijaliziraniji i obično skuplji od tvrdog kroma. Za mnoge hidrauličke cilindre, omjer cijene i performansi još uvijek daje prednost tvrdoj kromiranoj presvlaci.
Čvrste kromirane klipnjače koriste se svugdje gdje se hidraulički ili pneumatski cilindri suočavaju s kontinuiranim kretanjem i teškim uvjetima. Glavni sektori uključuju građevinske strojeve, rudarsku opremu, metalurška postrojenja, lučke i brodske strojeve, projekte zaštite vode i opremu za naftna polja. Zajednička nit su visoki ciklusi rada, abrazivna kontaminacija i izloženost elementima.
Dobavljač koji radi izravno s proizvođačima opreme bolje će shvatiti što te industrije zahtijevaju. Na primjer, proizvođač s uspostavljenim odnosima s vodećim proizvođačima građevinskih strojeva bit će upoznat s tolerancijama i zahtjevima ispitivanja za cilindre za bagere. Ovakvo iskustvo se očituje u konzistenciji isporučenih štapova.
Kako biste izbjegli skupa iznenađenja, imajte na umu ove točke.
Prvo, definirajte radno okruženje. Je li cilindar izložen morskoj vodi, kiseloj vodi iz rudnika ili visokoj vlažnosti? Odgovori odlučuju o debljini premaza i je li dovoljan jedan sloj tvrdog kroma.
Drugo, odredite toleranciju. Čvrsto kromiranje dodaje mjerljivu debljinu štapu. Ako trebate gotovi promjer od 40 mm, debljina oplate mora biti uključena u dodatak za brušenje. Ovdje vam iskusni dobavljači štede vrijeme.
Treće, pogledajte dokumentaciju. Pouzdan proizvođač štapova trebao bi biti u mogućnosti osigurati certifikate materijala, izvješća o debljini oplate i certifikate sustava kvalitete kao što su ISO 9001 i ISO 14001. Ovi certifikati pokazuju da dobavljač ima kontrolirani proces koji se može ponoviti.
Četvrto, uzmite u obzir ukupne troškove, a ne jediničnu cijenu. Šipka s debljim kromom i poliranom završnom obradom može unaprijed koštati više, ali može nekoliko puta produžiti vijek trajanja. U teškim strojevima, jedan neplanirani popravak može lako premašiti početnu uštedu troškova od jeftinije šipke.
Na kraju potvrdite proizvodni kapacitet. Ako trebate stalnu opskrbu klipnjačama, raspitajte se o veličini tvornice dobavljača i planiranju proizvodnje. Proizvođač s većim pogonom i procesnim lancem u više koraka može osigurati pouzdanija vremena isporuke.
Odabir tvrde kromirane klipnjače nije vježba odabira najniže cijene. Radi se o prilagođavanju premaza vašim radnim uvjetima i povjerenju partnera sa stvarnom kontrolom procesa. Kada je šipka pravilno obložena, ona postaje tiha komponenta koja održava vaš hidraulički sustav u radu dan za danom.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni