2026-09-08
Klipnjača hidrauličkog cilindra mehanički je najopterećenija komponenta u hidrauličkom aktuatoru. Pretvara tlak tekućine u linearno gibanje i prva je komponenta koja pokazuje istrošenost kada je cilindar premale veličine, neusklađen ili nepravilno tretiran. Kod popravaka na terenu, šipka je često razlog za ponovnu izradu cilindra. Dakle, ako specificirate novu šipku, zamjenjujete jednu ili procjenjujete dobavljača, praktična pitanja su: koji promjer, kakva površinska obrada, koja tolerancija i koliko biste trebali očekivati da košta tijekom radnog vijeka? Kratak odgovor je da klipnjaču treba odabrati zbog kombiniranog učinka čvrstoće stupca, površinske tvrdoće i otpornosti na koroziju, a ne zbog jednog svojstva. Ovaj članak objašnjava ta tri čimbenika koristeći detalje koji su važni u nabavi i inženjeringu.
Klipnjača je osovina koja povezuje cijev hidrauličkog cilindra s vanjskim opterećenjem. Prolazi kroz žlijezdu i vodi klip unutar provrta. Kada se primijeni pritisak, šipka se produžuje ili uvlači, noseći punu silu cilindra. Šipka također kontrolira kontakt brtve i djelovanje brisača. Kao rezultat toga, njegova tolerancija promjera i završna obrada površine izravno utječu na curenje i vijek trajanja.
U primjeni dugog hoda, tanka šipka se može saviti pod pritiskom. To se zove problem čvrstoće stupca. Sigurniji pristup je povećati promjer šipke ili smanjiti neoslonjenu duljinu. Deblje šipke također dodaju krutost i smanjuju otklon bočnog opterećenja. Za određenu veličinu provrta, promjer klipnjače određuje brzinu istezanja i povratnu silu, tako da to nije samo strukturni izbor; to je također izbor izvedbe.
Najčešći kvarovi klipnjača spadaju u dvije kategorije. Prvi je strukturalni. Štap koji je premalen za duljinu zaveslaja ima malu čvrstoću stupa, posebno kod guranja tereta. Duga, tanka šipka će se saviti ili slomiti. Druga kategorija odnosi se na površinu. Ogrebotine, udubljenja i korozija mogu oštetiti površinu šipke, a te će nesavršenosti na kraju uništiti brtve. Tvrdo kromiranje je standardna zaštita, ali sloj kroma obično je debeo samo 20 do 40 mikrona. Nakon što ogrebotina prodre kroz taj sloj, vlaga može doći do osnovnog metala i započeti napad podrezivanja. Zato poliran i pravilno tretiran štap vrijedi više od jeftinog štapa s lošom završnom obradom.
Još jedan uobičajeni problem je neusklađenost. Ako je šipka postavljena pod kutom ili cilindar nije poravnat s putanjom opterećenja, bočne sile stvaraju dodatno trenje i neravnomjerno trošenje. U mobilnoj opremi to se često pokazuje kao jednostrano trošenje kroma i opetovana zamjena brtvila. Pravi odgovor nije deblja prevlaka, već bolje dizajniran kraj šipke i čvršća potporna struktura.
Klipnjača počinje kao hladno vučena ili kovana čelična šipka. Proces proizvodnje mora kontrolirati cijeli slijed od sirovog materijala do gotove montaže. Mnogi kvarovi šipki potiču od preskočenih koraka u tom nizu, kao što je nedovoljno poliranje prije nanošenja galvanizacije. Tipičan proces počinje brušenjem bez središta kako bi se postigla potrebna tolerancija promjera, često do h8 ili bolje. Zatim se šipka polira do hrapavosti površine od Ra 0,2-0,4 mikrona. Ako primjena zahtijeva indukcijsko kaljenje, šipka se zagrijava i kali prije nanošenja. To daje tvrdu kutiju dok jezgra ostaje čvrsta.
Nakon toplinske obrade, šipka prolazi kroz liniju elektrolitskog nanošenja. Debljina kroma je kontrolirana između 20 i 40 mikrona za standardne hidrauličke cilindre. Na kraju, šipka se ponovno polira kako bi se uklonili kromirani vrhovi i postigla navedena završna obrada. Ova završna obrada je kritična jer će gruba šipka potrgati brtve. Wuxi Qunke Machinery upravlja namjenskim linijama za brušenje, poliranje i inteligentne linije za galvanizaciju kako bi održao ovaj slijed, a čvrsta šipka s preciznom završnom obradom tvrtke proizvedena je posebno za primjene koje zahtijevaju dosljednu kontrolu dimenzija.
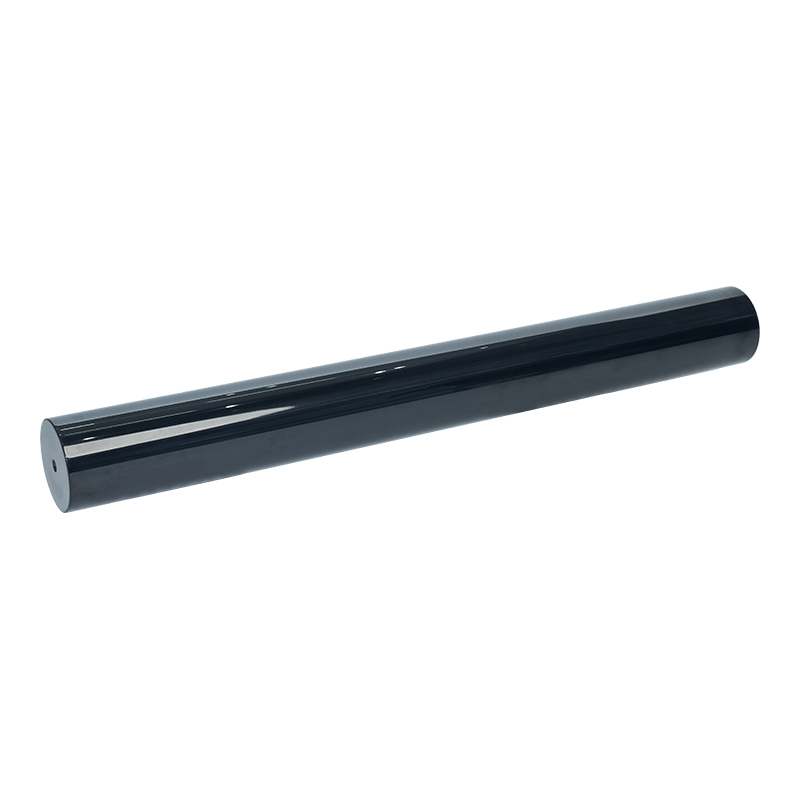
 Čvrsta klipnjača od legiranog čelika precizne obrade za precizne hidrauličke sustave Proizveden od visokokvalitetnog legiranog čelika, ovaj štap postiže niske tolerancije i vrhunsku završnu obradu. Dostupan u promjerima od Φ20 do Φ500, osigurava dosljednu kontrolu dimenzija za zahtjevne hidrauličke i mehaničke primjene. Pogledajte proizvod →
Kako biste razumjeli koji parametri zapravo čine štap preciznim, pročitajte naš članak o preciznoj obradi klipnjače . Pokriva toleranciju, ravnost i hrapavost površine u praktičnom smislu.
Odabir odgovarajuće površinske obrade je kompromis između otpornosti na habanje, otpornosti na koroziju, cijene i mogućnosti popravka. Tablica ispod je početna točka za usklađivanje tretmana s vašim radnim ciklusom.
| Liječenje | Tipična debljina | Otpornost na habanje | Otpornost na koroziju | Tipična primjena |
|---|---|---|---|---|
| Tvrdi krom | 20-40 mikrona | visoko | dobro | Opći hidraulički cilindri, građevinski strojevi |
| Nikal tvrdi krom | 25-50 mikrona | visoko | Vrlo dobro | Morsko, pučinsko i korozivno okruženje |
| Keramički premaz | 50-150 mikrona | Vrlo visoko | Izvrsno | visoko-wear, dry-running, and high-temperature applications |
| Lasersko oblaganje | 1-3 mm | Vrlo visoko | Vrlo dobro | Teški popravci i kontakt s abrazivnim medijima |
| QPQ | 10-20 mikrona | Srednje visoka | Izvrsno | Male šipke, precizne komponente, dijelovi kritični za koroziju |
Tvrdi krom ostaje najekonomičniji izbor za obične građevinske i industrijske cilindre. Pruža dobru otpornost na trošenje i može se lako strojno obrađivati. Kada je okolina agresivnija, premazi nikla ispod kroma ili keramike nude bolju barijeru protiv korozije. Lasersko oblaganje je pristup usmjeren na popravak koji stvara debele slojeve za istrošenu ili oštećenu šipku. QPQ obrada je termokemijski proces koji proizvodi složeni sloj, ali je rjeđi za šipke velikog promjera.
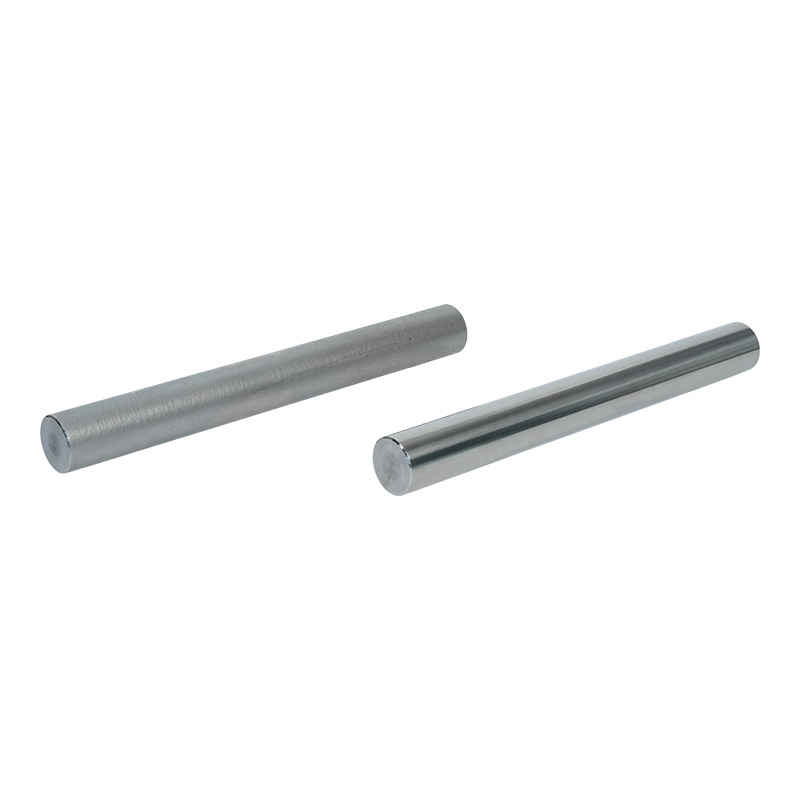
 Čvrsta kromirana klipnjača za otpornost na habanje i koroziju Galvaniziran s gustim slojem tvrdog kroma, ovaj štap nudi izvrsnu otpornost na trošenje i zaštitu od korozije. Pruža glatku površinu, produžujući vijek trajanja u standardnim industrijskim cilindrima i smanjujući održavanje. Pogledajte proizvod →
Ako je vaš radni ciklus uglavnom abrazivno trošenje bez agresivnih kemikalija, tvrdi krom je još uvijek teško nadmašiti po vrijednosti. Za većinu primjena klipnjača hidrauličkih cilindara, pravilno kontrolirani sloj tvrdog kroma pružit će godine pouzdanog rada.
Kada tražite ponudu, jasno navedite sljedeće parametre: stupanj materijala, promjer šipke i toleranciju, hrapavost površine, tvrdoću, vrstu i debljinu premaza i ravnost. Izbor materijala obično uključuje ugljični čelik 45# za standardne primjene, 40Cr za veću čvrstoću ili nehrđajući čelik gdje je korozija jaka. Tolerancija promjera je često h8 ili h9, ali mnogi proizvođači hidrauličkih cilindara zahtijevaju k6 ili h7 za kritične brtve. Hrapavost površine treba specificirati kao Ra, obično 0,2-0,4 mikrona nakon nanošenja. Ravnost se obično mjeri kao 0,05 mm po metru za precizne šipke.
Za primjene s velikom silom i udarnim opterećenjem, kovana jednodijelna klipnjača smanjuje rizik od kvara zavara. Kovane šipke su jače jer strujanje zrna prati oblik dijela. Obično se koriste u rudarstvu, strojevima za zabijanje stupova i velikoj građevinskoj opremi. Ako trebate da šipka također funkcionira kao prolaz za ulje, šuplja šipka je bolji izbor.
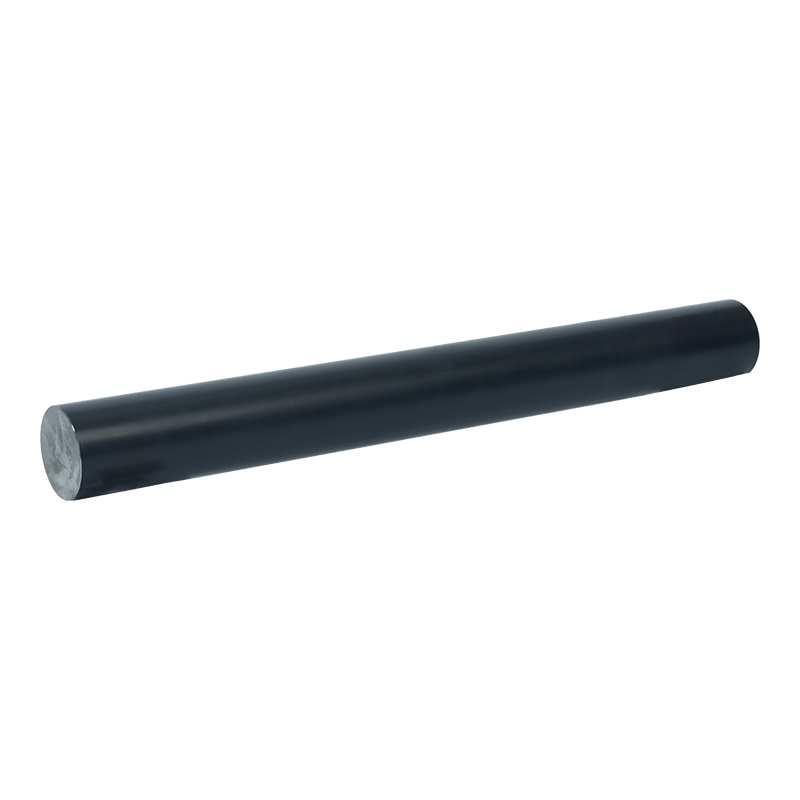
 Kovani jednodijelni sklop klipnjače hidrauličkog cilindra Integralno kovana za uklanjanje zavarenih spojeva, ova šipka pruža vrhunsku čvrstoću i otpornost na zamor. Pogodan za udarno opterećenu i tešku opremu, osigurava pouzdan rad s kontinuiranim protokom zrna. Pogledajte proizvod →
Osim toga, potvrdite dobavljačeve mogućnosti inspekcije. Pouzdan dobavljač imat će poseban korak kontrole kvalitete koji provjerava promjer, hrapavost površine, debljinu oplate i ravnost nakon svake faze procesa. Izbjegavajte oslanjanje na jednu završnu provjeru, jer će šipka sa skrivenom ogrebotinom ispod kroma proći usputnu provjeru.
Dobavljač klipnjača s bogatim iskustvom u procesu može vam pomoći da izbjegnete skupe pogreške. Wuxi Qunke Machinery proizvodi hidrauličke cilindre, pneumatske cilindre i precizne klipnjače od 2008. Tvrtka sada upravlja proizvodnim područjem od 25.000 četvornih metara i radi s klijentima u inženjerskim strojevima, metalurgiji, očuvanju vode, brodskoj i lučkoj opremi, naftnim poljima, rudarstvu i strojevima za šipove. Njegova strateška partnerstva s velikim proizvođačima građevinske opreme oblikovala su sustav kvalitete koji podržava rad prototipa i serijsku proizvodnju.
Prilikom usklađivanja cilindara za ulje s inženjerskim strojevima, specifikacija šipke samo je jedan dio cjelokupnog pristajanja. Žlijezda, brisač, vrsta brtve i stil montaže također utječu na performanse. Dobavljač koji može pregledati kompletnu primjenu hidrauličkog cilindra, a ne samo šipku, pružit će robusnije rješenje. Napisali smo praktičnu vodič za usklađivanje uljnih cilindara s inženjerskim strojevima to detaljno objašnjava ovo uklapanje.
Za kupce kojima je potrebna dugoročna opskrba, dosljednost procesa važna je jednako kao i kvaliteta prvog artikla. Tvornica s namjenskim CNC linijama za brušenje, poliranje i inteligentnu galvanizaciju može održati istu toleranciju od prve šipke do tisućitke. Ta dosljednost je ono što održava rad stroja kroz višegodišnji servisni interval.
Klipnjače hidrauličkog cilindra nisu roba. Oni su precizna komponenta koja mora preživjeti opetovana opterećenja, bočne sile i okoliš. Snaga stupa odlučuje hoće li se savijati; površinska obrada odlučuje hoće li korodirati; tolerancija odlučuje hoće li pečat trajati. Ako se usredotočite na sva tri kada specificirate štap i ako radite s dobavljačem koji može dokazati kontrolu procesa i iskustvo na terenu, uštedjet ćete novac na popravcima, zastojima i prijevremenim zamjenama.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni