2026-09-15
Hidraulički bager povučen je iz upotrebe nakon 3000 sati jer je njegova šipka cilindra bila izdubljena i zarezala brtvu brtve. Izvorni projektirani cilj bio je 8000 sati. Mjerenja su pokazala da se hrapavost površine udvostručila u zoni trošenja i da se sloj kroma istrošio do osnovnog čelika na dva mjesta. Kvar nije bio proizvodni nedostatak. Bio je to problem sa specifikacijom štapa.
Klipnjača je jedina komponenta koja najviše određuje životni vijek hidrauličkog cilindra. Prenosi silu, vodi klip i osigurava brtvenu površinu za klip. Nakon što se površina šipke razgradi, brzo dolazi do curenja brtve i kontaminacije. Inženjeri koji usklađuju materijal šipke, premaz i završnu obradu sa stvarnim radnim okruženjem izbjegavaju ove rane kvarove. Ovaj članak pokriva te tri odluke i praktične tolerancije iza njih.
A hidraulička klipnjača povezuje klip unutar cijevi cilindra s vanjskim opterećenjem. Pretvara tlak tekućine u linearnu mehaničku silu. U službi mora:
Klipnja je jedina komponenta cilindra koja je izložena i hidrauličkom krugu i vanjskoj atmosferi. To dvostruko izlaganje razlog je zašto odabir materijala i obrada površine imaju toliku težinu.
Većina hidrauličkih klipnjača izrađena je od srednje ugljičnog čelika kao što je C45 ili ekvivalent. Uzorak je indukcijski kaljen prije brušenja kako bi se stvorila površinska obloga otporna na habanje, dok jezgra ostaje dovoljno čvrsta da apsorbira udarna opterećenja. Vrste nehrđajućeg čelika koriste se kada je otpornost na koroziju veća od cijene, ali njihova niža tvrdoća obično znači da se mora dodati premaz za prihvatljivo trošenje.
Redoslijed proizvodnje postavlja gornju granicu kvalitete. Šipke se tokare, toplinski obrađuju, bruse i zatim poliraju. Brušenje uklanja izobličenja toplinske obrade i postiže zaobljenost i ravnost na koje se brtve oslanjaju. Poliranje smanjuje hrapavost površine do raspona koji brtva može izdržati tijekom dugog vijeka trajanja.
Ravnost je važna jednako kao i završna obrada. Šipka koja je ravna unutar 0,05 mm po metru, ali ima hrapavu brušenu površinu, i dalje će brzo trošiti brtve. Šipka sa zrcalnim završetkom, ali 0,2 mm luka stvara neravnomjerno opterećenje žlijezde i curenje. Moraju se održati oba parametra, zbog čega precizna obrada klipnjače zaslužuje veliku pozornost prije nego što se napiše specifikacija.
Čvrste šipke su zadane za većinu cilindara jer nude najveću krutost na savijanje po jedinici cijene. Šuplje šipke pojavljuju se u dvije situacije: kada je važno smanjiti težinu, kao što su grane pokretne opreme, ili kada sama šipka mora imati unutarnji prolaz za ulje. Šuplja šipka značajno štedi na težini dok zadržava većinu krutosti na savijanje istog vanjskog promjera.
Ako dizajn zahtijeva čvrsti štap sa strogo kontroliranom završnom obradom i geometrijom, navođenjem preciznog završnog čvrstog štapa postavlja se jasna baza kvalitete. Primjenama koje zahtijevaju unutarnji put ulja ili smanjenu masu bolje je koristiti šuplju klipnjaču.
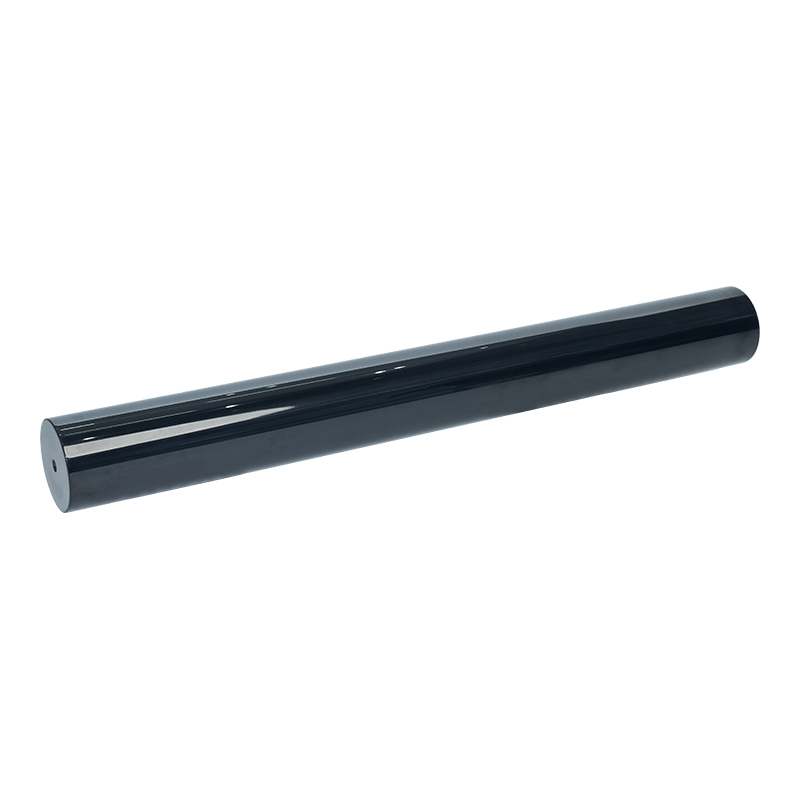
 Čvrsta klipnjača od legiranog čelika precizne obrade Ova čvrsta šipka nudi visoku točnost dimenzija i glatku brušenu površinu, podržavajući pouzdanu izvedbu brtvljenja u zahtjevnim hidrauličkim i mehaničkim sustavima, s prilagođenom strojnom obradom dostupnom prema crtežima. Pogledajte proizvod →
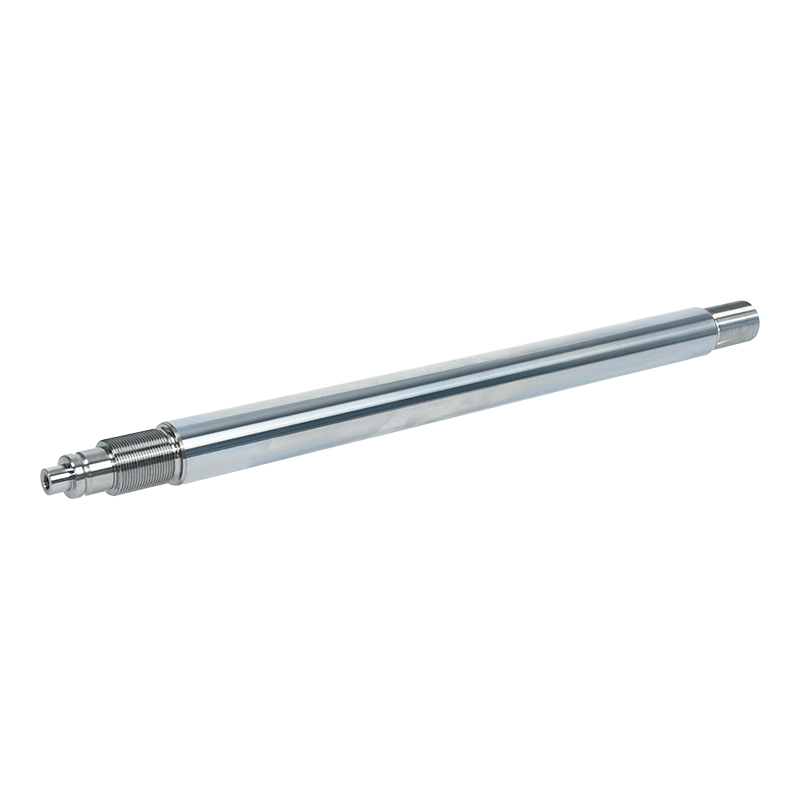
 Tvrda kromirana šuplja klipnjača Šuplji dizajn koji smanjuje težinu s unutarnjim kanalima, dostupan s tvrdom kromiranom presvlakom za otpornost na habanje, prikladan za kompaktne hidraulične sustave gdje je potrebna smanjena masa i usmjeravanje. Pogledajte proizvod →
Brtve klipnjače naliježu izravno na površinu klipnjače. Usnica brtve treba dovoljno glatku površinu da se izbjegne abrazivno trošenje, ali s dovoljno mikro-hrapavosti da nosi podmazivi film. U praksi se hidrauličke klipnjače bruse i poliraju do hrapavosti od približno Ra 0,2 do 0,4 µm. Sve grublje nosi brtvenu usnicu; sve što je znatno glatko može lišiti brtve ulja i povećati trenje.
Okruglost i ravnost kontroliraju razmak između šipke i žlijezde. Prekomjerna ovalnost stvara široku prazninu s jedne strane i smetnje s druge strane. Tijekom vremena, ležaj brtve i brtva doživljavaju neravnomjerno opterećenje, što dovodi do lokalnog trošenja i na kraju do vidljivog puta curenja. To je razlog zašto proizvođači štapova drže okruglost i ravnost unutar nekoliko stotinki milimetra, umjesto da se oslanjaju samo na teksturu površine.
| Parametar | Tipična specifikacija | Utjecaj na izvedbu |
|---|---|---|
| Hrapavost površine Ra | 0,2 do 0,4 µm | Trošenje i trenje brtve |
| Ravnost | Maks. 0,05 mm/m | Raspodjela opterećenja žlijezde |
| Zaobljenost | Maks. 0,02 mm | Ujednačeni brtveni razmak |
| Tolerancija promjera | f7 do h8 | Odgovara sa brtvom i brtvama |
Goli brušeni čelik, čak ni indukcijski kaljen, nije dovoljan za većinu hidrauličkih primjena. Štap je izložen vlazi, slanom spreju, kemikalijama za čišćenje i abrazivnoj prašini. Sustav premaza mora osigurati tvrdoću za otpornost na trošenje, zaštitu od korozije za osnovni čelik i kompatibilnost s materijalom brtve.
Tvrdi krom temelj je industrije. Tvrd je, oko 800 do 1000 HV, ima nizak koeficijent trenja u odnosu na tipične spojeve za brtvljenje i može se nanositi u kontroliranim debljinama od 20 do 50 µm. Za čisto unutarnje okruženje, tvrdi krom je najjeftinija opcija s dobro poznatim performansama.
U pomorskoj i vanjskoj opremi dvostruki sloj mliječnobijelog kroma nakon kojeg slijedi tvrdi krom pruža bolju otpornost na koroziju od jednoslojnog tvrdog kroma. Sustavi s niklom i tvrdim kromom ponašaju se slično u uvjetima puna soli. Ovi premazi koštaju više, ali produžuju servisne intervale gdje je izloženost agresivna.
Keramičke prevlake nude značajno veću tvrdoću i otpornost na koroziju za aplikacije s visokim trošenjem i visokom korozijom. Lasersko oblaganje primjenjuje metalurški spojeni sloj i također je standardna ruta za popravak oštećenih šipki. QPQ (quench-polish-quench) nitriranje pruža jeftiniju alternativu s dobrim svojstvima trošenja, iako je otvrdnuto kućište tanje.
Za većinu cilindara opće namjene, poluga presvučena tvrdim kromom ostaje praktična zadana vrijednost jer je njezino proizvodno ponašanje dobro dokumentirano, a cijena po radnom satu niska.
| Sustav premazivanja | Tipična tvrdoća (HV) | Otpornost na koroziju | Tipična debljina |
|---|---|---|---|
| Tvrdi krom | 800 do 1000 | dobro | 20 do 50 µm |
| Mliječno bijeli tvrdi krom | 800 do 1000 | Vrlo dobro | 30 do 60 µm |
| Nikal tvrdi krom | 800 do 1000 | Vrlo dobro | 30 do 60 µm |
| Keramika | 1000 do 1400 | Izvrsno | 100 do 300 µm |
| Lasersko oblaganje | 700 do 900 | Izvrsno | 300 do 1000 µm |
| QPQ | 500 do 700 | dobro | 10 do 30 µm |
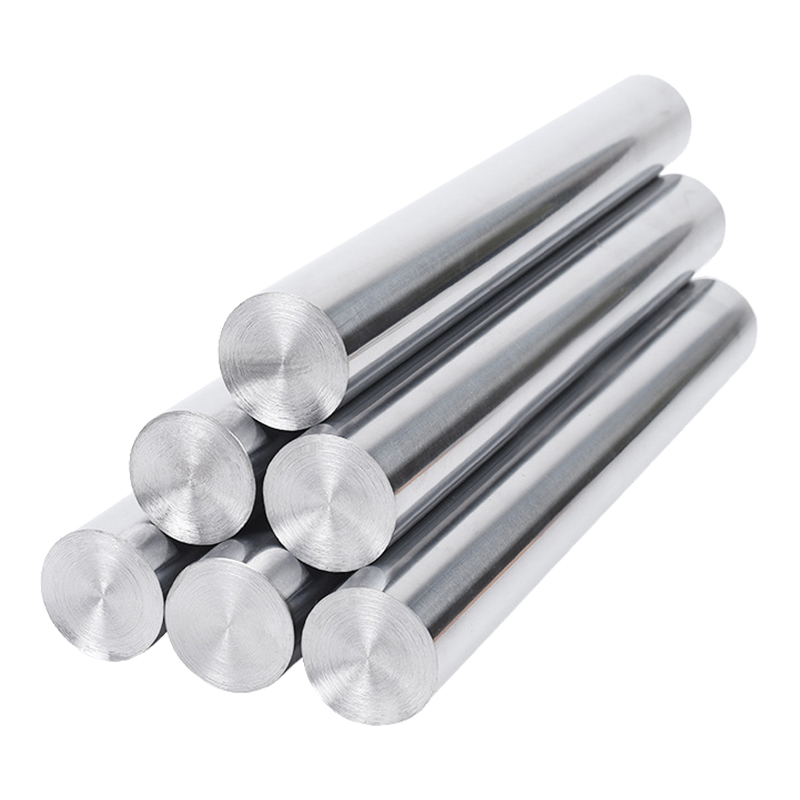
Čvrsta kromirana klipnjača Galvanizirani krom pruža visoku tvrdoću i otpornost na koroziju, čineći ovu šipku praktičnom zadanom za cilindre opće namjene gdje su važni dokumentirani učinak i niska cijena po radnom satu. Pogledajte proizvod → Izbor premaza mijenja promjer strojno obrađene šipke, kompatibilnost brtve i jediničnu cijenu. Tvrdi krom se nanosi u debljini od 20 do 50 µm po strani, tako da se osnovni čelik strojno obrađuje ispod veličine kako bi primio sloj galvaniziranog sloja. Keramičke i laserske obloge zahtijevaju različitu pripremu površine i obično naknadno brušenje kako bi se vratile konačne dimenzije. Paket brtve također mora biti kompatibilan s kemijom premaza.
U praksi, prvo navedite radno okruženje, zatim frekvenciju ciklusa, a treće ciljni trošak. Standardna tvrda kromirana šipka dobro radi u čistim hidrauličkim prešama za zatvorene prostore. Ista šipka rano zakaže na bageru ili rudarskoj lopati. To nije materijalni nedostatak; to je neusklađenost specifikacija.
Kada nabavljate štapove, gledajte dalje od jedinične cijene. Kontrola procesa određuje trošak jamstva za konačni cilindar. Raspitajte se o konzistenciji indukcijskog otvrdnjavanja, sposobnosti brušenja i poliranja, ujednačenosti debljine premaza i dokumentiranim zapisima o inspekciji. ISO 9001 certifikat je osnova, a ne razlika.
Dobavljač koji upravlja vlastitim linijama za brušenje, poliranje i galvanizaciju ima izravnu kontrolu nad parametrima koji određuju vijek trajanja šipke, umjesto da koordinira više podizvođača. Strojevi Wuxi Qunke slijedi ovaj integrirani model, isporučujući precizne klipnjače, presvučene klipnjače i kompletne hidrauličke cilindre iz jednog pogona koji se proteže na više od 25.000 četvornih metara.
Za inženjerske strojeve, šipka ulazi u cilindar kao isporučena komponenta, a uklapanje sa sustavom brtvi mora se rano planirati. Usklađivanje uljnih cilindara u inženjerskim strojevima praktično je štivo za timove koji zajedno dovršavaju specifikacije šipke i brtve.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni