2026-09-23
An čvrsta klipnjača od legiranog čelika izgleda jednostavno na crtežu, a onda sljedećih deset godina bude testiran u stvarnom svijetu. Nosi radno opterećenje, odupire se bočnom potisku, klizi kroz brtvu tisuće puta na dan i živi na kiši, prašini, vrućini i hidrauličnoj tekućini. Odredite kvalitetu materijala i završnu obradu površine i cilindar će tiho raditi desetljeće. Pogriješite, i isti cilindar počinje ispuštati ulje unutar sezone. Od 2008. naš tim u Wuxiju proizvodi hidrauličke i pneumatske klipnjače svaki radni dan, a ovaj vodič prikuplja praktične točke koje postavljamo s kupcima prije nego što se izreže ijedna čelična šipka.
Klipnjača je pokretna veza između klipa unutar cijevi cilindra i tereta izvan njega. Na čvrstoj šipki ta je karika strojno izrađena od jednog komada šipke, a ne od cijevi, tako da je poprečni presjek potpuno gust čelik od jezgre do površine. Šipka je obično hladno vučena ili oguljena, zatim brušena bez središta i polirana, au većini slučajeva tvrdo kromirana kako bi se stvorila glatka, tvrda površina na kojoj se nalazi brtva.
Riječ legura ovdje radi pravi posao. Obični ugljični čelik može biti jak, ali elementi kao što su krom, molibden, nikal, mangan i vanadij poboljšavaju kaljivost, otpornost na kaljenje i učinak na zamor. Ta je kombinacija ono što štapu omogućuje da zadrži svoju ravnost i tvrdoću kroz milijune ciklusa opterećenja umjesto da omekša, haba ili puca.
Za standardne cilindre isporučujemo čvrstu šipku s glatkom završnom obradom u brušenom stanju, bez dodatnog habajućeg sloja, tako da kupac može rezati, rezati i pločiti prema vlastitom crtežu.
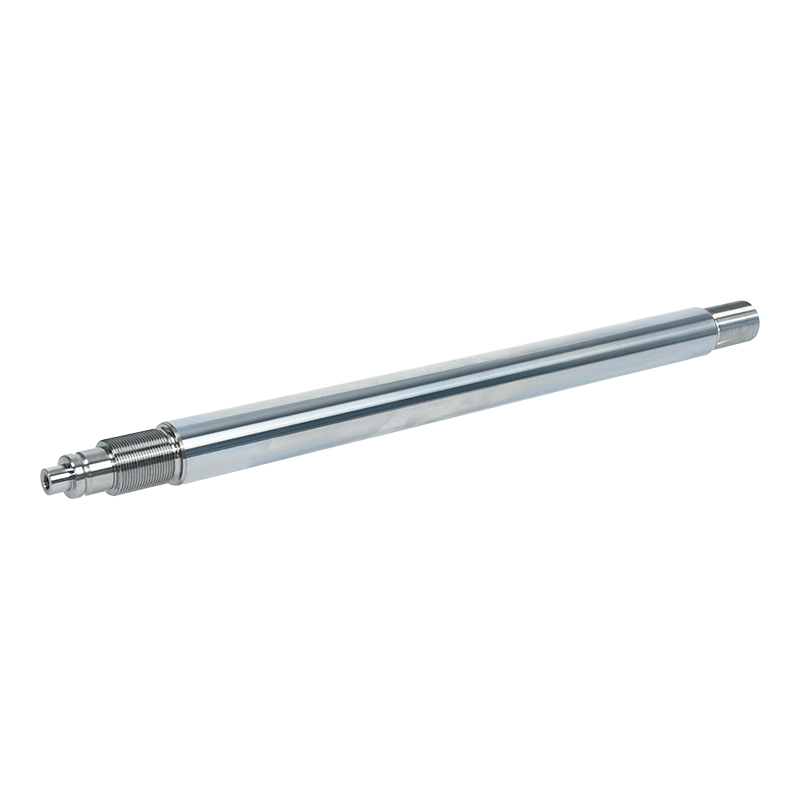
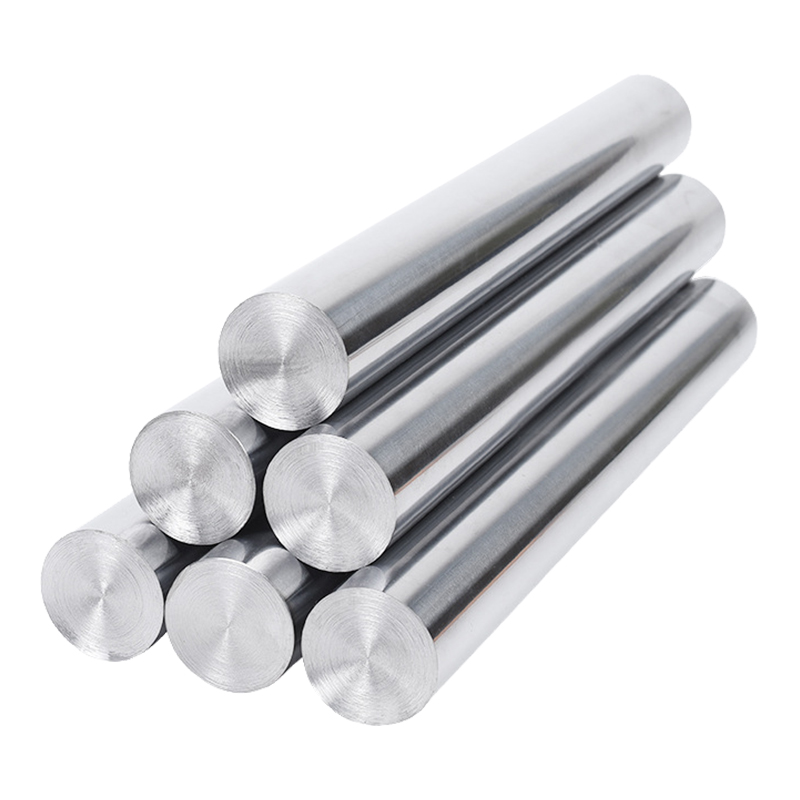 Klipnjača vratila s glatkom završnom obradom od nehrđajućeg čelika Čvrsta šipka s glatkom završnom obradom je precizno strojno obrađeni materijal za osovinu koji se široko koristi u hidrauličkim sustavima, pneumatskoj opremi, strojevima za automatizaciju i prijenosima za teške uvjete rada... Pogledajte proizvod →
Klipnjače su izrađene od legiranog čelika ili, u korozivnim okruženjima, od nehrđajućeg čelika, pri čemu je nehrđajući čelik obično rezerviran za slučajeve kada je dodatni trošak opravdan medijem. Za većinu industrijskih cilindara, legirani čelik nudi najbolju ravnotežu čvrstoće, obradivosti i cijene. Ocjene koje se najčešće pojavljuju na našim listovima za narudžbe su:
Odabir ocjena je razgovor, a ne pregledna tablica. Promjer, hod, radni tlak, neoslonjena duljina i prisutnost abrazivne prašine guraju odluku u jednom ili drugom smjeru, a obično je kombinacija njih, a ne bilo koji pojedinačni broj, ta koja odlučuje o ishodu.
Čvrste šipke imaju visoku čvrstoću na savijanje i torziju, što ih čini prirodnim izborom za izdržavanje velikih opterećenja i visokih radnih pritisaka. Budući da cijeli poprečni presjek nosi naprezanje, puna šipka određenog vanjskog promjera podnosi više aksijalnog opterećenja i bolje se opire izvijanju od šuplje šipke istog promjera.
Šuplje šipke zaslužuju svoje mjesto u drugim situacijama. Uklanjanje jezgre smanjuje težinu, što pomaže kod dugih vodoravnih osi i pokretne opreme, a provrt može poslužiti i kao prolaz za ulje u cilindrima koji trebaju unutarnje cijevi. Naš katalog pokriva i šuplje cijevi za ulje i šuplje klipnjače za upravo ove slučajeve.
Ako je vaša primjena standardni cilindar s jakim potiskom i umjerenim hodom, šipka od čvrstog legiranog čelika gotovo je uvijek jednostavniji i izdržljiviji odgovor.
Tvrdo kromiranje ostaje radni konj završne obrade klipnjača. Tipični sloj od 20 do 30 mikrometara daje mikrotvrdoću u području od 800 do 1000 HV, što smanjuje trenje o brtveni rub, otporan je na grebanje od pijeska iz zraka i dodaje barijeru protiv korozije. Oplata je dobra onoliko koliko je dobra ono što se nalazi ispod nje, zbog čega su brušenje i poliranje prije spremnika za oplatu važni koliko i sam spremnik.
Ipak, ne bi svaka aplikacija trebala prema zadanim postavkama postaviti tvrdi krom. U morskim, priobalnim i vlažnim pogonskim okruženjima često preporučujemo kompozitne sustave kao što su mliječno-bijeli krom plus tvrdi krom ili nikal i tvrdi krom, gdje je otpornost na koroziju ograničavajući faktor. Tamo gdje dominira abrazivna smjesa, povišena temperatura ili teško udarno opterećenje, keramički premaz, laserska obloga ili QPQ obrada mogu dugotrajnije nadživjeti sloj običnog kroma.
Uspoređujemo glavne mogućnosti premaza rame uz rame ako ih želite odvagnuti u odnosu na svoje radne uvjete.
 Čvrsta kromirana klipnjača Tvrdi kromirani premaz je površinska obrada koja se proizvodi galvaniziranjem gustog sloja kroma na metalnu podlogu. Premaz pokazuje izvrsnu adheziju i uni... Pogledajte proizvod →
Većina sporova oko klipnjača vodi do specifikacije koja nikada nije zapisana. Tablica u nastavku navodi parametre koje potvrđujemo sa svakim kupcem, zajedno s rasponima koje obično vidimo u servisu industrijske hidraulike.
| Parametar | Tipična meta | Zašto je to važno |
|---|---|---|
| Vrsta materijala | 42CrMo4, 40Cr, 45#, 20MnV6 | Postavlja čvrstoću, kaljivost i zavarljivost |
| Tvrdoća jezgre | 28 do 32 HRC | Usklađuje nosivost sa žilavošću |
| Tvrdoća kućišta | 50 do 55 HRC kod indukcijskog kaljenja | Otporan na udubljenja pod pritiskom brtve |
| Debljina kroma | 20 do 30 mikrometara, do 50 za teške uvjete rada | Trajanje pogona i zaštita od korozije |
| Krom mikrotvrdoća | 800 do 1000 HV | Otporan na oštećenja od abrazivnih čestica |
| Hrapavost površine | Ra 0,2 do 0,4 mikrometra | Štiti rub brtve i kontrolira curenje |
| Ravnost | 0,1 do 0,3 mm po metru | Sprječava bočno opterećenje i neravnomjerno trošenje brtve |
| Tolerancija promjera | h6, h8 ili f7 na crtež | Određuje pristajanje s brtvom i čahurom za vođenje |
Dobri štapovi ne proizvode se samo inspekcijom, ali inspekcija je ono što lošu seriju sprječava da stigne do proizvodne trake. Čekovi koji se sami isplaćuju najčešće su jednostavni:
Naš vlastiti sustav kvalitete certificiran je prema ISO 9001 od 2011. godine, a naš članak o što zapravo čini štap preciznim objašnjava kako se ta mjerenja pretvaraju u šipku koja pravilno brtvi.
Industrije koje kupuju čvrste štapove od nas dijele jednu karakteristiku: njihova oprema radi naporno, na otvorenom, i ne mogu si priuštiti neplanirane zastoje. Glavne primjene uključuju:
U ovim postavkama očekuje se da šipka preživi kontaminaciju, promjene temperature i duge radne cikluse, zbog čega je razgovor o materijalu i premazu u fazi ponude toliko važan.
Poslujemo iz pogona koji se prostire na više od 25.000 četvornih metara s nekoliko stotina zaposlenika, a naš tijek proizvodnje obuhvaća CNC brušenje, CNC poliranje i inteligentne ekološki kontrolirane linije za plastificiranje na jednom mjestu. To znači da se šipka ne isporučuje trećoj strani između brušenja i oblaganja, a to također znači da se možemo kretati između obične i precizne završne obrade na istom crtežu.
Kada kupac treba strožu toleranciju promjera, finiju završnu obradu površine ili specifičnu koncentričnost između šipke i sjedišta klipa, proizvodimo to kao punu šipku precizne završne obrade, a ne tražimo kupca da kompenzira nizvodno.
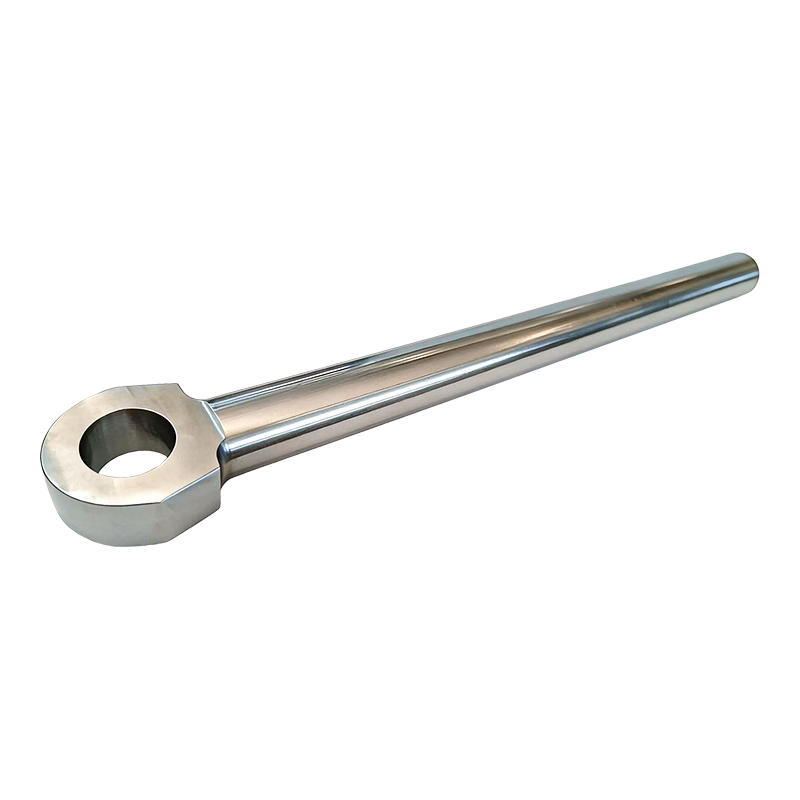
 Čvrsta klipnjača od legiranog čelika precizne obrade Čvrsta šipka precizne obrade proizvedena je od visokokvalitetnog legiranog čelika i nehrđajućeg čelika, uključujući čelik 45#, 40Cr, 42CrMo i nehrđajući čelik. Ovi mater... Pogledajte proizvod →
Čvrsta klipnjača od legiranog čelika mali je dio stroja i veliki dio toga hoće li taj stroj ostati u funkciji. Dobivanje stupnja, tvrdoće, premaza i dimenzijskih ograničenja definiranih prije početka proizvodnje košta kratak razgovor. Njihovo otkrivanje na licu mjesta košta ponovnu izgradnju cilindra, izgubljenu smjenu i kupca koji se sjeća. Pošaljite nam svoj crtež, svoj radni tlak i okolinu koju će štap vidjeti, a mi ćemo vam iskreno reći koja će kombinacija materijala i površinske obrade izdržati.
Kontaktirajte nas
+86-137-0618-5800
3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Javite nam se
Mobilni